نکات کلیدی دستگاه نقطه جوش مشخصات به همراه جدول آلیاژ های مختلف
منتشر شده در 1404/07/26آنچه در این مقاله می خوانید*مقدمه*
معرفی و مشخصات فنی دستگاه های نقطه جوش
- دستگاه 25 کاوا صنعتی پدالی و پنومات....
- دستگاه 45 کاوا صنعتی پدالی و پنومات
- دستگاه 85 کاوا صنعتی پنومات
- دستگاه 25 کاو 35 کاوا ابتکار کارگاهی پدالی
- نگهداری
- عیب یابی
- نحوه تنظیم تایمر
- نقشه سیم کشی دستگاهها
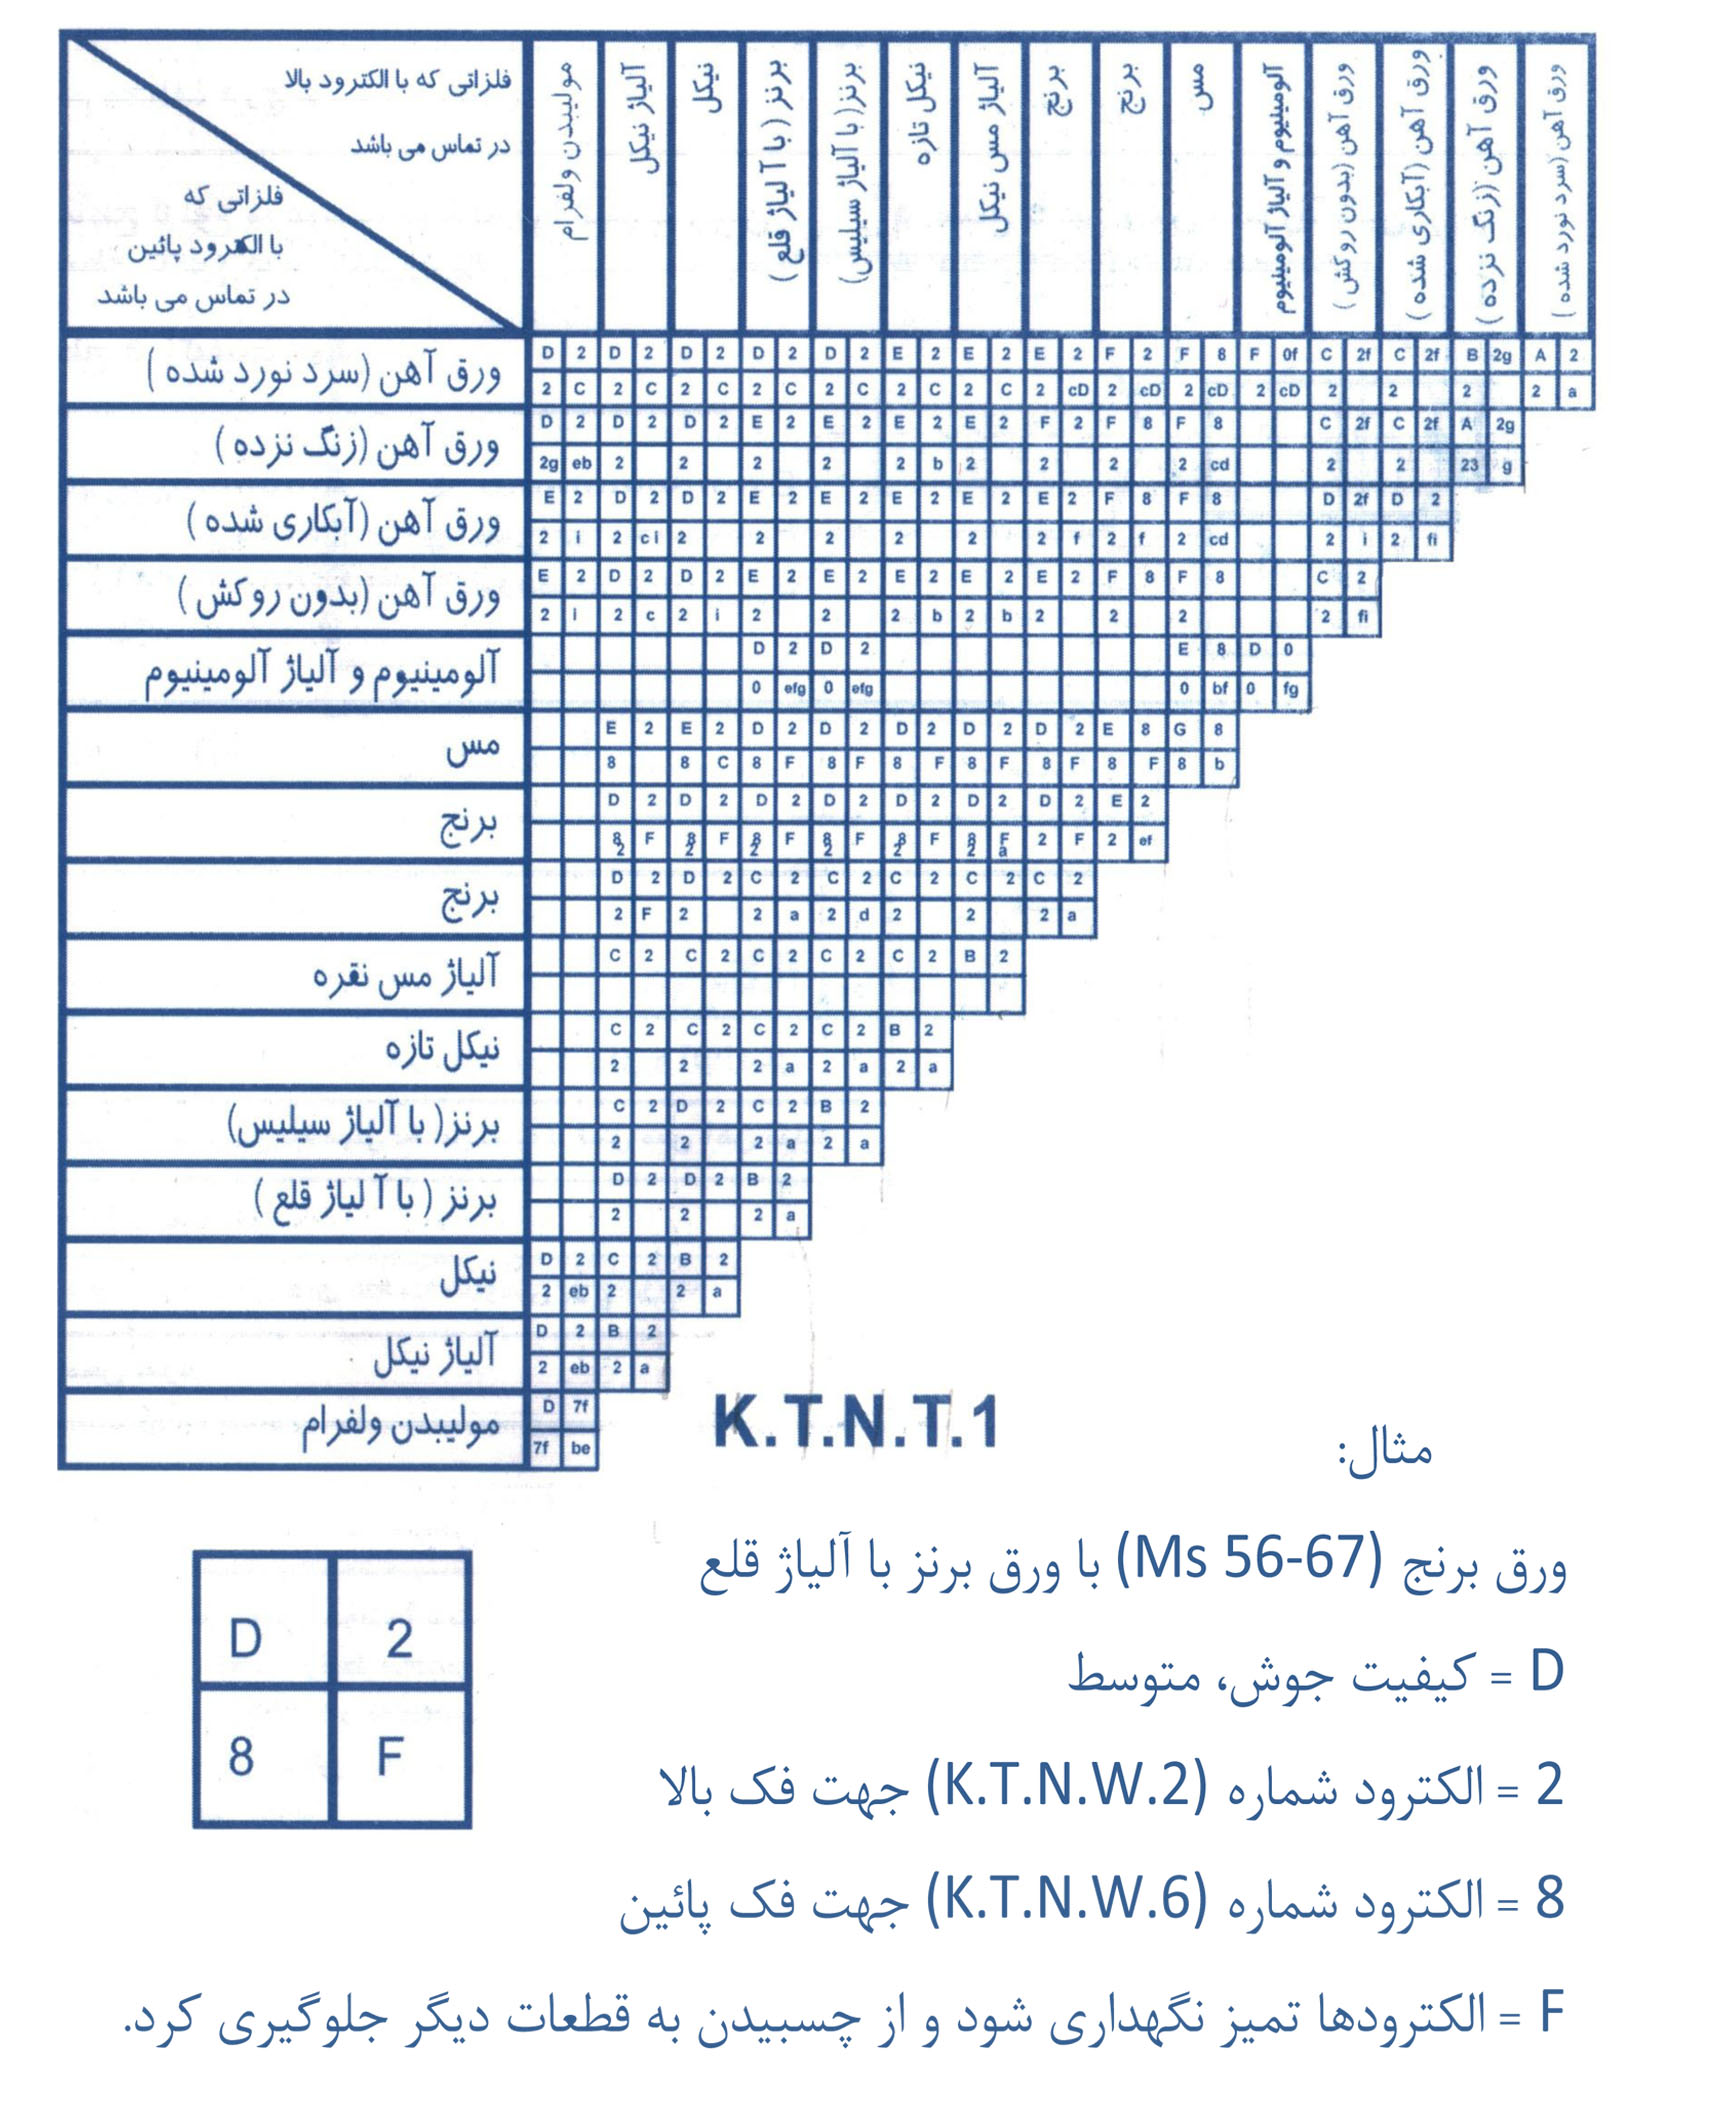
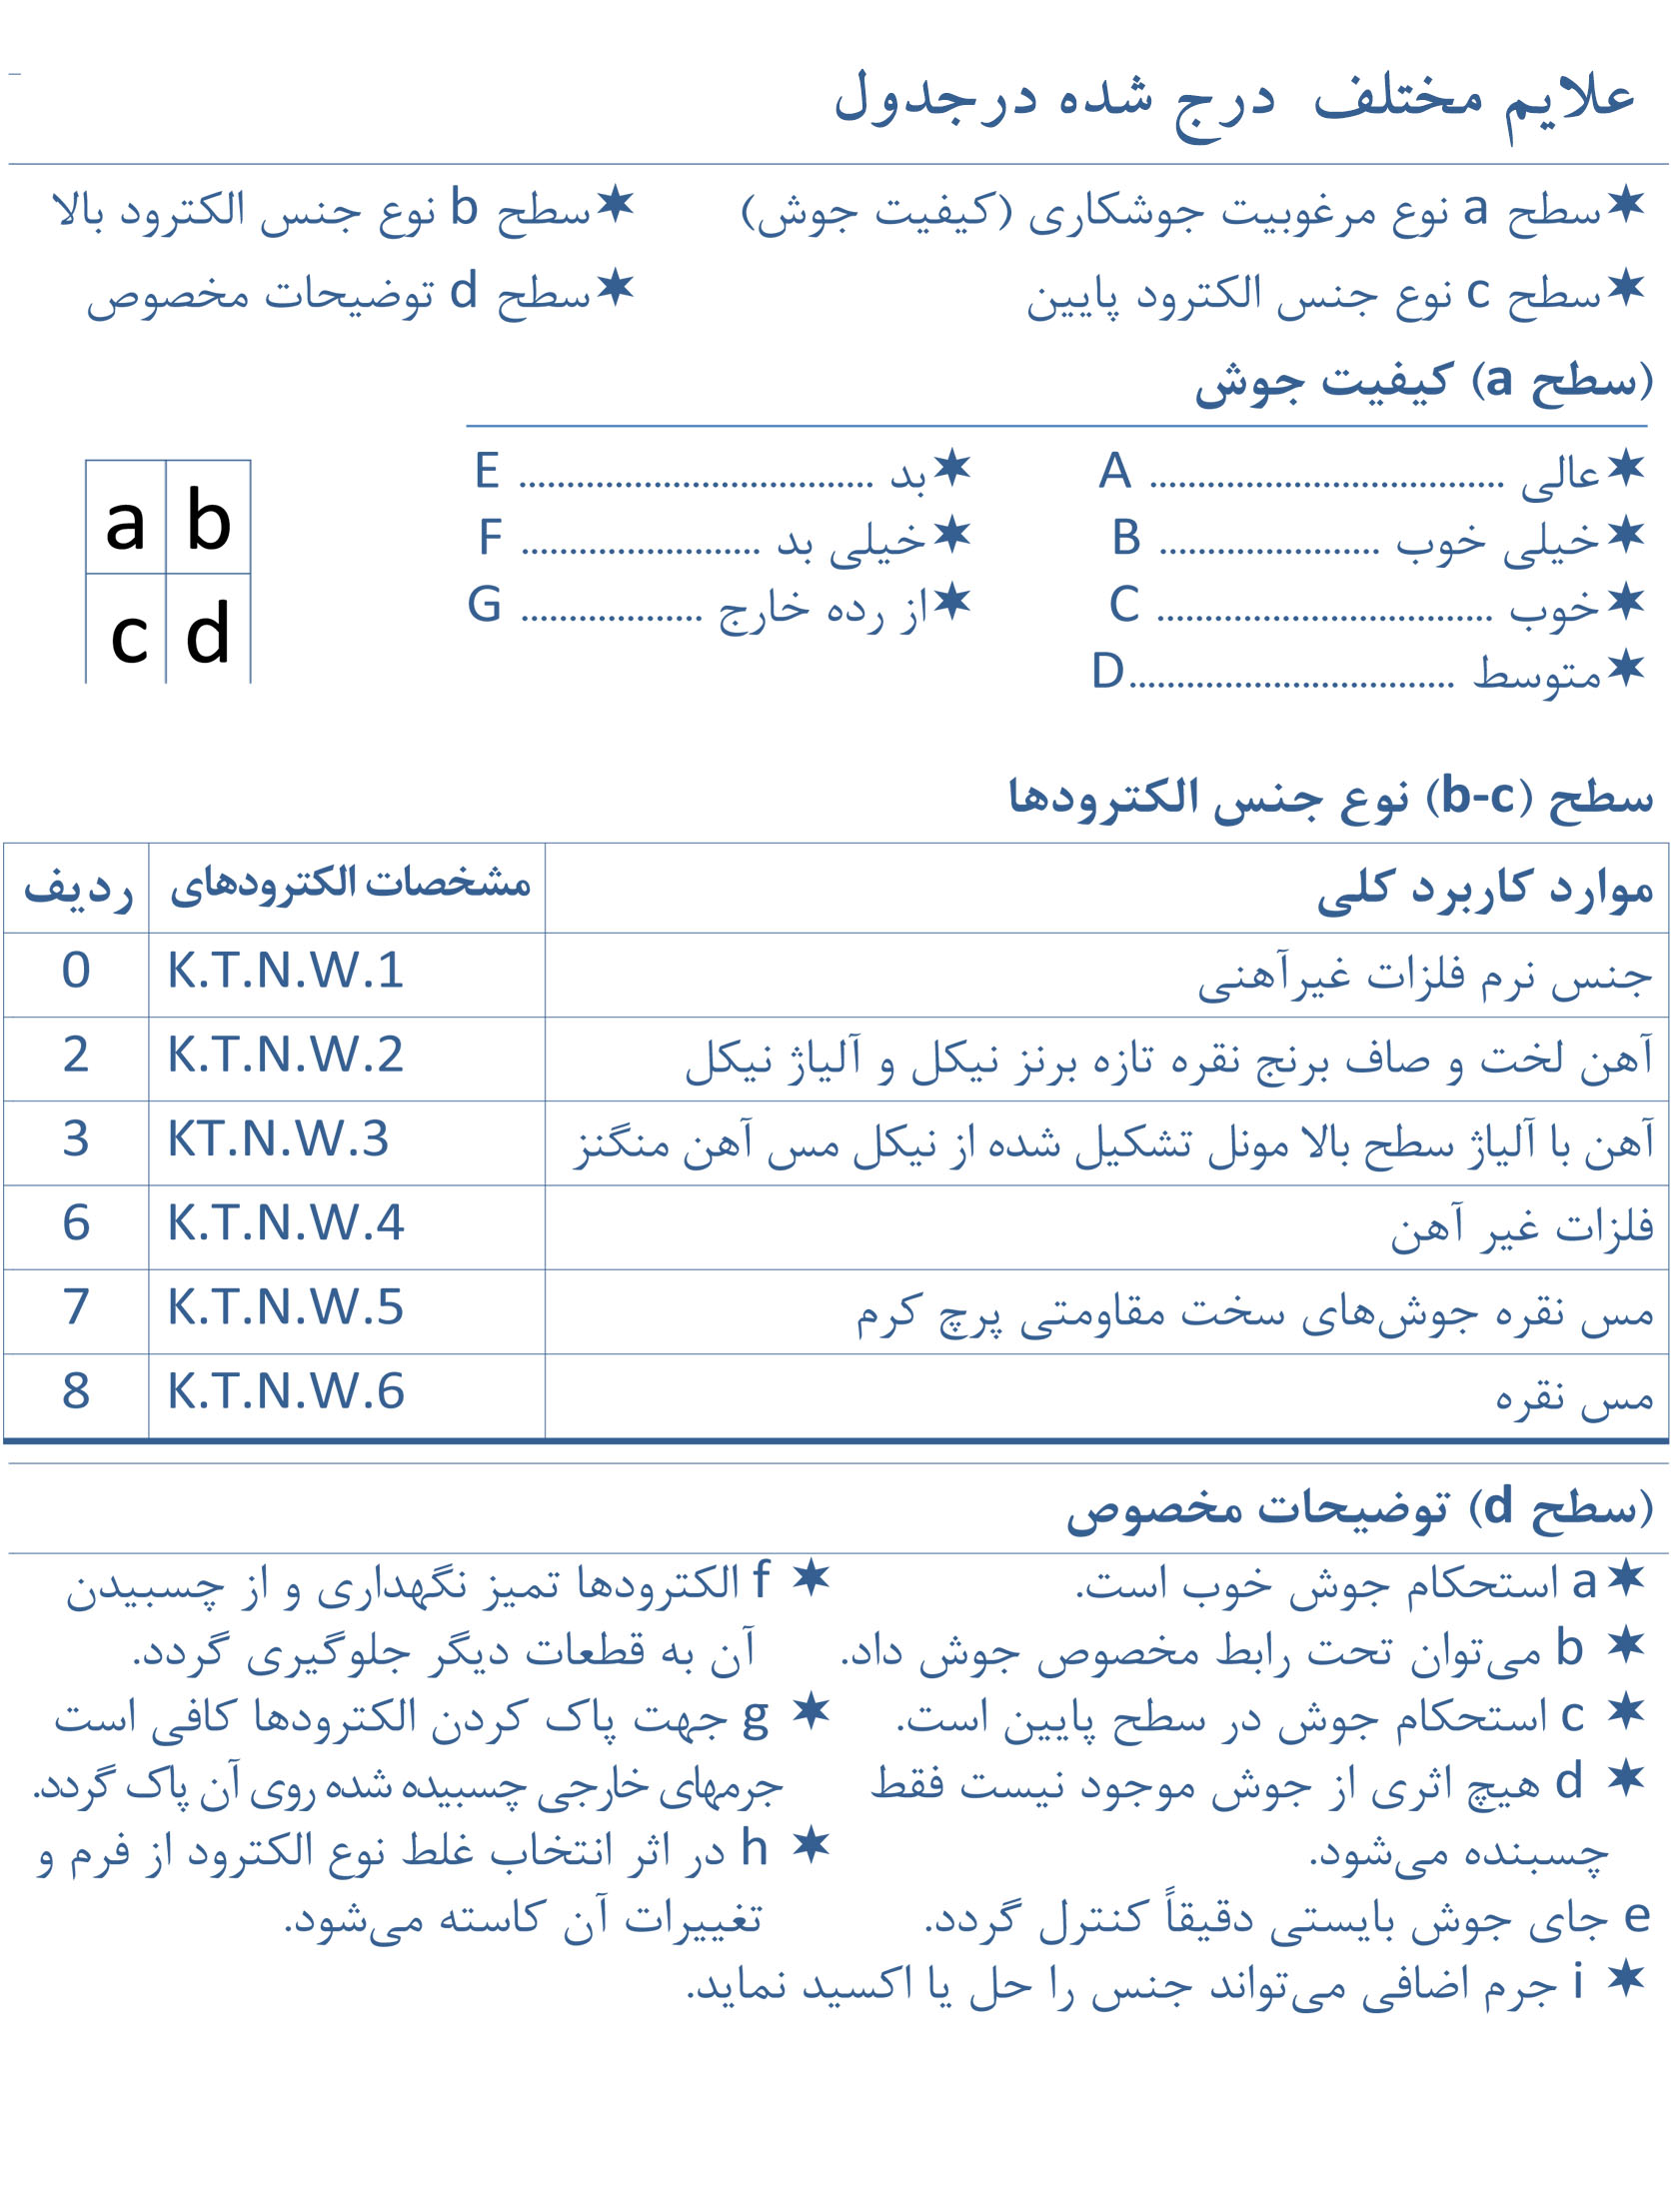
- جدول آلیاژها مختلف
مشخصات فنی دستگاه های صنعتی 25 کاوا پدالی و پنومات
الف : مشخصات
- توان ترانس : 25 کیلو ولت آمپر
- ولتاژ ورودی: 220/380ولت
- فرکانس : 50 هرتس
- فیوز : 25 آمپر صنعتی
- آمپر ثانویه : 8 کیلو آمپر
- ولتاژ ثانویه : 2 تا 3 ولت
- تعداد حالت کلید : 7حالت
- زمان های قابل تنظیم : دو زمان برای پنومات یک زمان برای پدالی
- طول بازو : 70 سانتیمتر به قطر 35 میلیمتر
- طول میل هویه : 15 سانتیمتر به قطر 22 میلیمتر
- ابعاد دستگاه : 50*40×112 سانتیمتر
- وزن دستگاه : 100 کیلوگرم
- قابلیت جوشکاری ورق : تا 2 عدد ورق 1/15 روغنی دائم کار
- قابلیت جوشکاری مفتول (: 2 عدد مفتول 6 دائم کار
ب : راه اندازی (کابل برق )
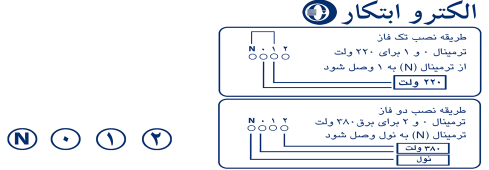
دستگاه در دو حالت تک فاز و دو فاز قابلیت راه اندازی دارد با توجه به پلاک نصب شده در زیر ترمینال ورودی
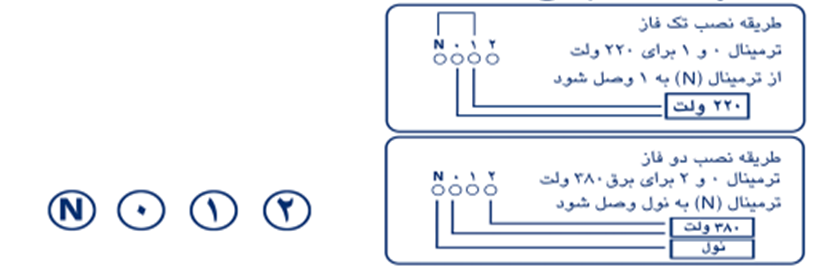
دستگاه در حالت معمولی به صورت تک فاز وصل شده است بهتر است در صورت امکان به صورت دو فاز راه اندازی شود برای قدرت بالاتر و ولتاژ خروجی بیشتر در صورت نیاز برای کارهای ظریف و قدرت کمتر می توانید به حالت دو فاز دستگاه برق تک فاز وصل نمائید به این صورت که سیم های ورودی را بر اساس تک فاز وصل کرده سپس سیم کابل وسیم پل که داخل ترمینال 1 نصب شده است را باز و به ترمینال 2 نصب کنید در این حالت %40 قدرت ترانس کمتر می شود
نصب میل بازو ها
فرم میل بازو ها برای کارهای مختلف می تواند به صورت زیر باشد
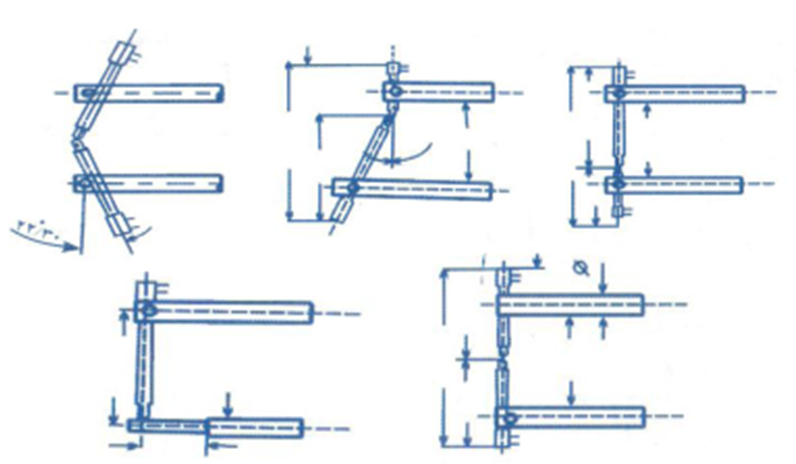
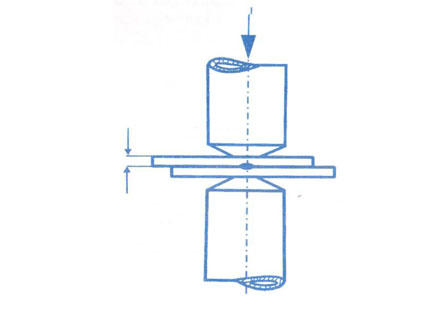
سر نقطه ها حتما باید به صورت روبه رو یعنی مرکز به مرکز باشد.
خنک کاری دستگاه
یکی از نکات مهم برای جوش خوب خنک بودن سر نقطه ها واتصالات می باشد برای خنک نگه داشتن سر نقطه ها و میل هویه ها و جلو گیری از انتقال حرارت جوش به فک ها و ترانس حتما آب را به دستگاه طبق نقشه زیر وصل کنید .
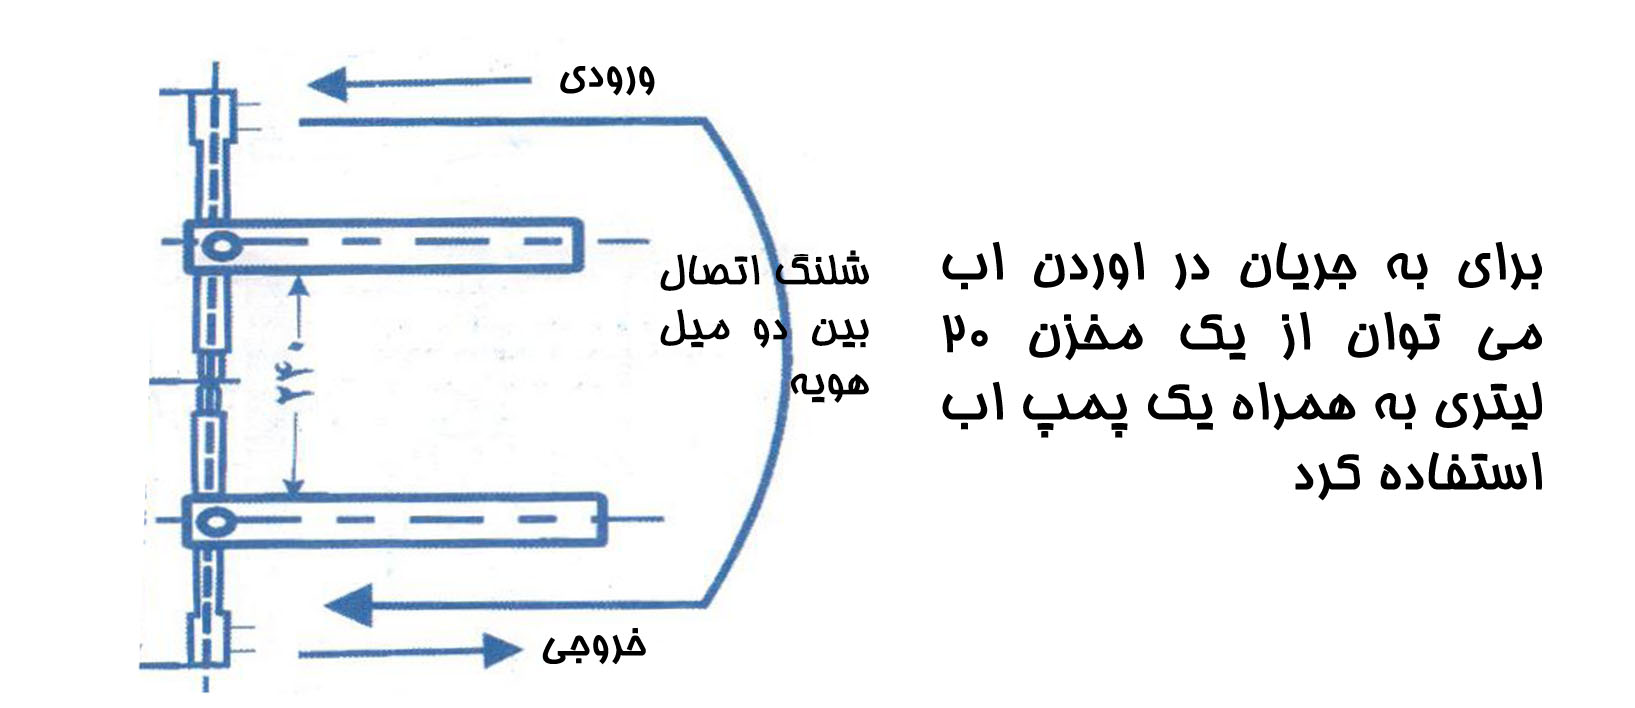
اتصالات مربوط به سر شلنگی ها وشیش پر باید تفلون پیچیده شود در صورت نشت آب از محل رزوه سر نقطه ها فقط وفقط دو رزوه بالای سر نقطه ها را تفلون بپیچید
باد دستگاه ( مخصوص دستگاه های پنومات )
ورودی باد دستگاه در پشت دستگا نصب شده است و باید توسط شیلنگ به کمپرسور وصل شود فشار باد بین 4 تا 6 بار تنظیم شود. بهتر است برای عمر بیشتر شیر برقی وجک دستگاه از رطوبت گیر در مسیر شیلنگ ورودی استفاده شود
ج: تنظیم دستگاه
توان خروجی ترانس
خروجی ترانس توسط کلید 7 حالته تنظیم می شود.
قدرت ترانس برای هر حالت در حالت تک و دو فاز متفاوت می باشد در حالت دو فاز قوی تر می باشد
برای دستیابی به بهترین نتیجه و بالاترین طول عمر دستگاه نقطه جوش دستی خود، استفاده از ملحقات استاندارد و با کیفیت ضروری است. این تجهیزات مکمل، به شما کمک میکنند تا فرآیندهای جوشکاری را با دقت و ایمنی بیشتری به انجام برسانید.
زمان های دستگاه
زمان قبل از جوش ( برای نقطه های پنوماتیک برای نقطه های پدالی از میکرو سوئیچ داخل دستگاه استفاده می شود ) این زمان به سر نقطه ها اجازه می دهد تا قطعه کار را بگیرند بعد زمان جوش شروع شود اگر قبل از رسیدن سر نقطه ها به قطعه کار جریان وصل شود باعث جرقه شدید و پاشش زیاد در محل جوش می شود
فقط برای جوش ورق گالوانیزه باید زمان رسیدن سر نقطه ها و شروع جوش یکی باشد برای بقیه فلزات باید اول سر نقطه ها کاملا کار را بگیرند سپس جوش شروع شود
زمان جوش این زمان خروجی ترانس را تنظیم می کند بسته به نوع وضخامت قطعه کار تنظیم می شود.
در مجموع برای جوش بهتر باید زمان کم و قدرت بالا استفاده شود
بازه زمانی مفید بین 5 تا 40 صدم ثانیه می باشد.
فشار دستگاه
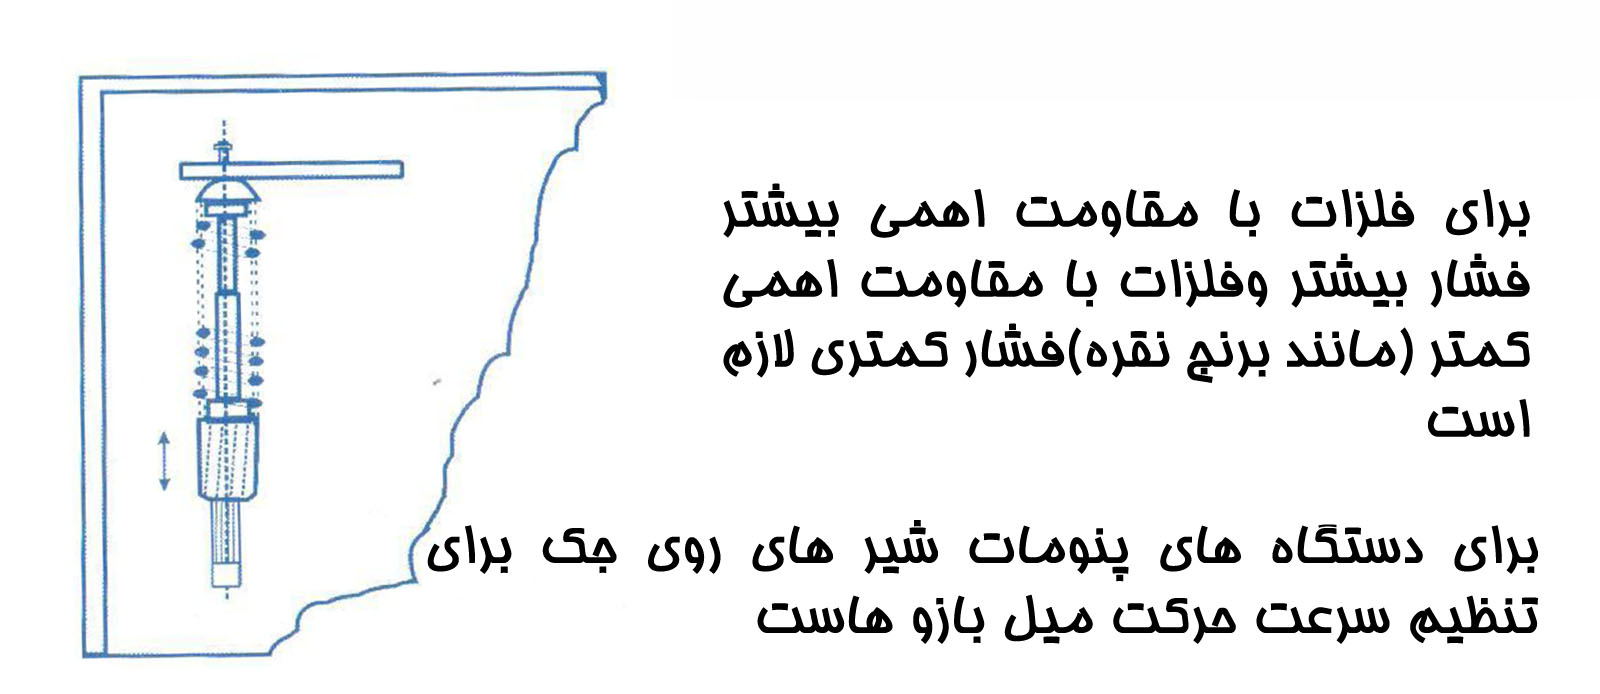
فشار وارده در محل جوش به قطعه کار بین 70 تا 130 کیلو گرم می باشد و توسط فنر پشت ترانس تنظیم می شود.
مشخصات فنی دستگاه های صنعتی 45 کاوا پدالی و پنومات
الف: مشخصات
- توان ترانس : 45 کیلو ولت آمپر
- ولتاژ ورودی : 220/380 ولت
- فرکانس : 50 هرتس
- فیوز : 40 آمپر صنعتی
- آمپر ثانویه : 11 کیلو آمپر
- ولتاژ ثانویه : 2 تا 3 ولت
- تعداد حالت کلید : 7 حالت
- زمان های قابل تنظیم : دوزمان برای پنومات یک زمان برای پدالی
- طول بازو : 50 سانتیمتر به قطر 45 میلیمتر
- طول میل هویه : 18 سانتیمتر به قصر 22 میلیمتر
- ابعاد دستگاه : 60*50*120 سانتیمتر
- وزن دستگاه : 145 کیلوگرم
- قابلیت جوشکاری ورق : تا 2 عدد ورق 2 روغنی دائم کار
- قابلیت جوشکاری مفتول : تا 2 عدد مفتول 8 دائم کار
ب راه اندازی دستگاه های صنعتی 45 کاوا پدالی و پنومات
کابل برق
دستگاه در دو حالت تک فاز و دو فاز قابلیت راه اندازی دارد با توجه به پلاک نصب شده در زیر ترمینال ورودی
دستگاه در حالت معمولی به صورت تک فاز وصل شده است بهتر است در صورت امکان به صورت دو فاز راه اندازی شود برای قدرت بالا تر وولتاژ خروجی بیشتر
برای کارهای ظریف و قدرت کمتر می توانید به حالت دو فاز دستگاه برق تک فاز وصل کنید به این صورت که سیم های ورودی را بر اساس تک فاز وصل کرده سپس سیم کابل و سیم پل که داخل ترمینال 1 نصب شده است. را باز و به ترمینال 2 نصب کنید در این حالت %40 قدرت ترانس کمتر می شود
نصب میل بازوها
فرم میل بازو ها برای کارهای مختلف می تواند به صورت زیر باشد.
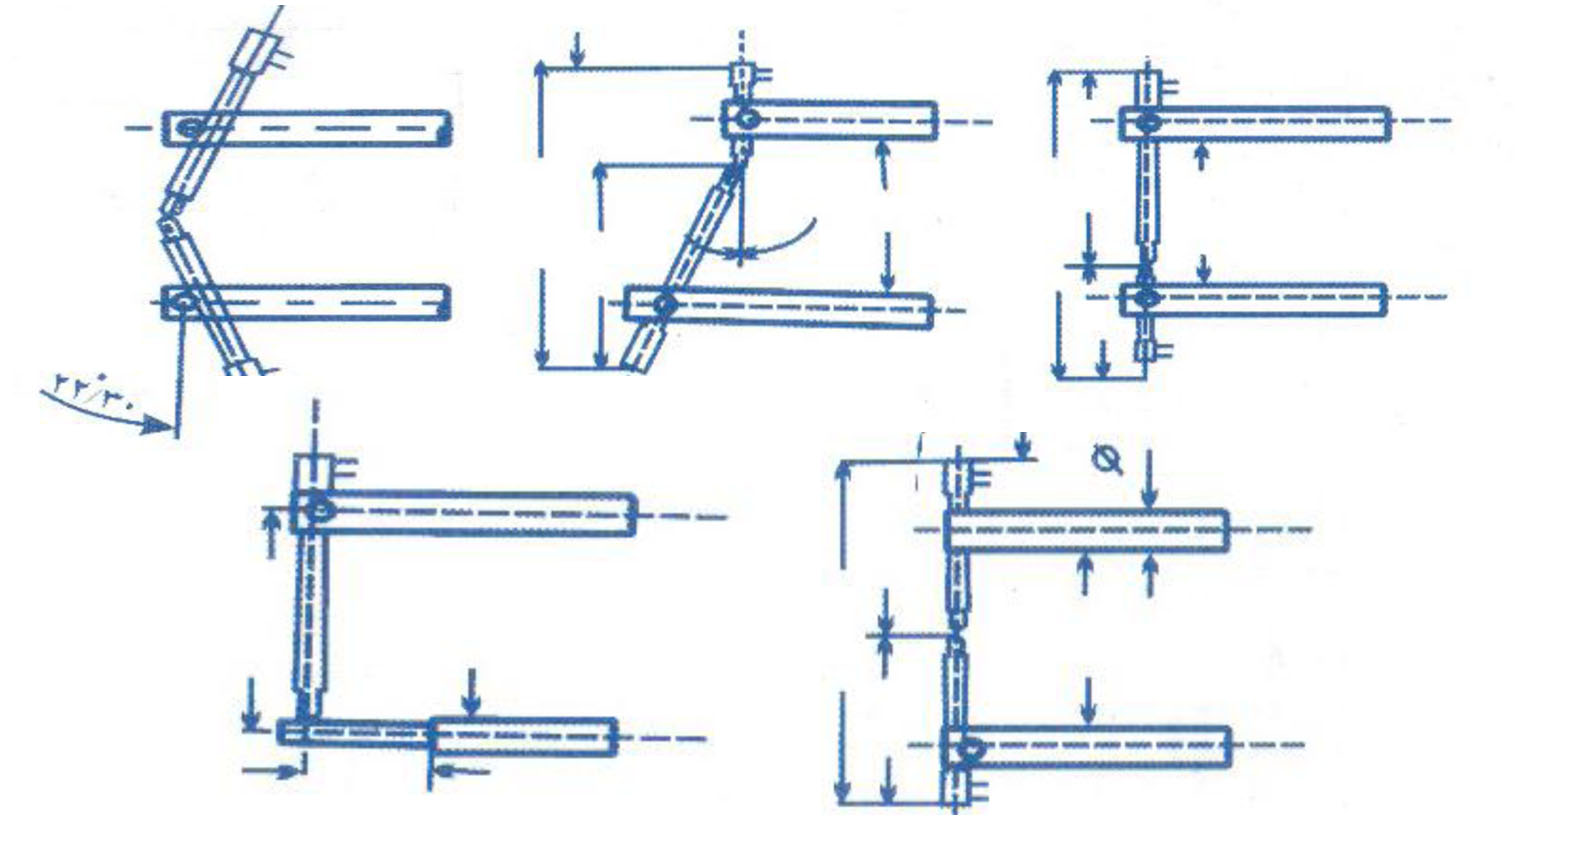
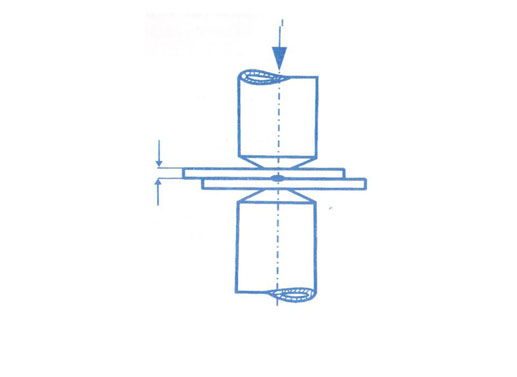
سر نقطه ها حتما باید به صورت رونه رو یعنی مرکز به مرکز باشد
خنک کاری دستگاه
یکی از نکات مهم برای جوش خوب خنک بودن سر نقطه ها و اتصالات می باشد برای خنک نگه داشتن سر نقطه ها ومیل هویه ها و جلو گیری از انتقال حرارت جوش به فک ها و ترانس حتما آب را به دستگاه طبق نقشه زیر وصل کنید .
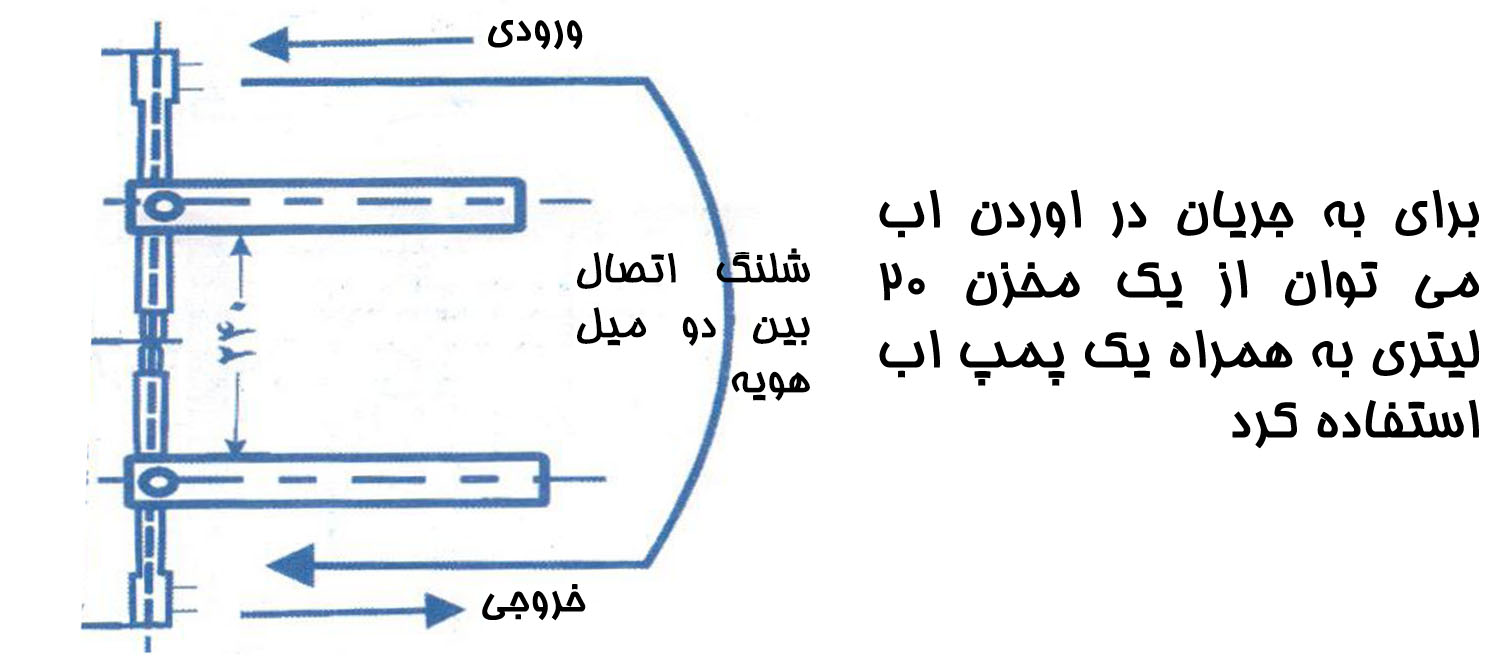
اتصالات مربوط به سر شیلنگی ها وشیش پر باید تفلون پیچیده شود در صورت نشت آب از محل رزوه سر نقطه ها فقط وفقط دو رزوه بالای سر نقطه هارا تفلون بپیچید
باد دستگاه مخصوص دستگاه های پنومات
ورودی باد دستگاه در پشت دستگا نصب شده است و باید توسط شیلنگ به شیلنگ استفاده شود کمپرسور وصل شود فشار باد بین 4 تا 6 بار تنظیم شود. بهتر است برای عمر بیشتر شیر برقی و جک دستگاه از رطوبت گیر در مسیر شیلنگ استفاده شود.
ج تنظیم دستگاه
توان خروجی ترانس
فروجی ترانس توسط کلید 7 حالته تنظیم می شود.
قدرت ترانس برای هر حالت در حالت تک و دو فاز متفاوت می باشد در حالت دو فاز قوی تر می باشد
زمان های دستگاه
زمان قبل از جوش ( برای نقطه های پنوماتیک برای نقطه های پدالی از میکرو سوئیچ داخل دستگاه استفاده می شود) این زمان به سر نقطه ها اجازه می دهد تا قطعه کار را بگیرند بعد زمان جوش شروع شود اگر قبل از رسیدن سر نقطه ها به قطعه کار جریان وصل شود باعث جرقه شدید و پاشش زیاد در محل جوش می شود
فقط برای جوش ورق گالوانیزه باید زمان رسیدن سر نقطه ها و شروع جوش یکی باشد برای بقیه فلزات باید اول سر نقطه ها کاملا کار را بگیرند سپس جوش شروع شود
زمان جوش این زمان خروجی ترانس را تنظیم می کند بسته به نوع وضخامت قطعه کار تنظیم می شود.
در کل برای جوش بهتر باید زمان کم و قدرت بالا استفاده شود
بازه زمانی مفید بین 5 تا 40 صدم ثانیه می باشد
فشار
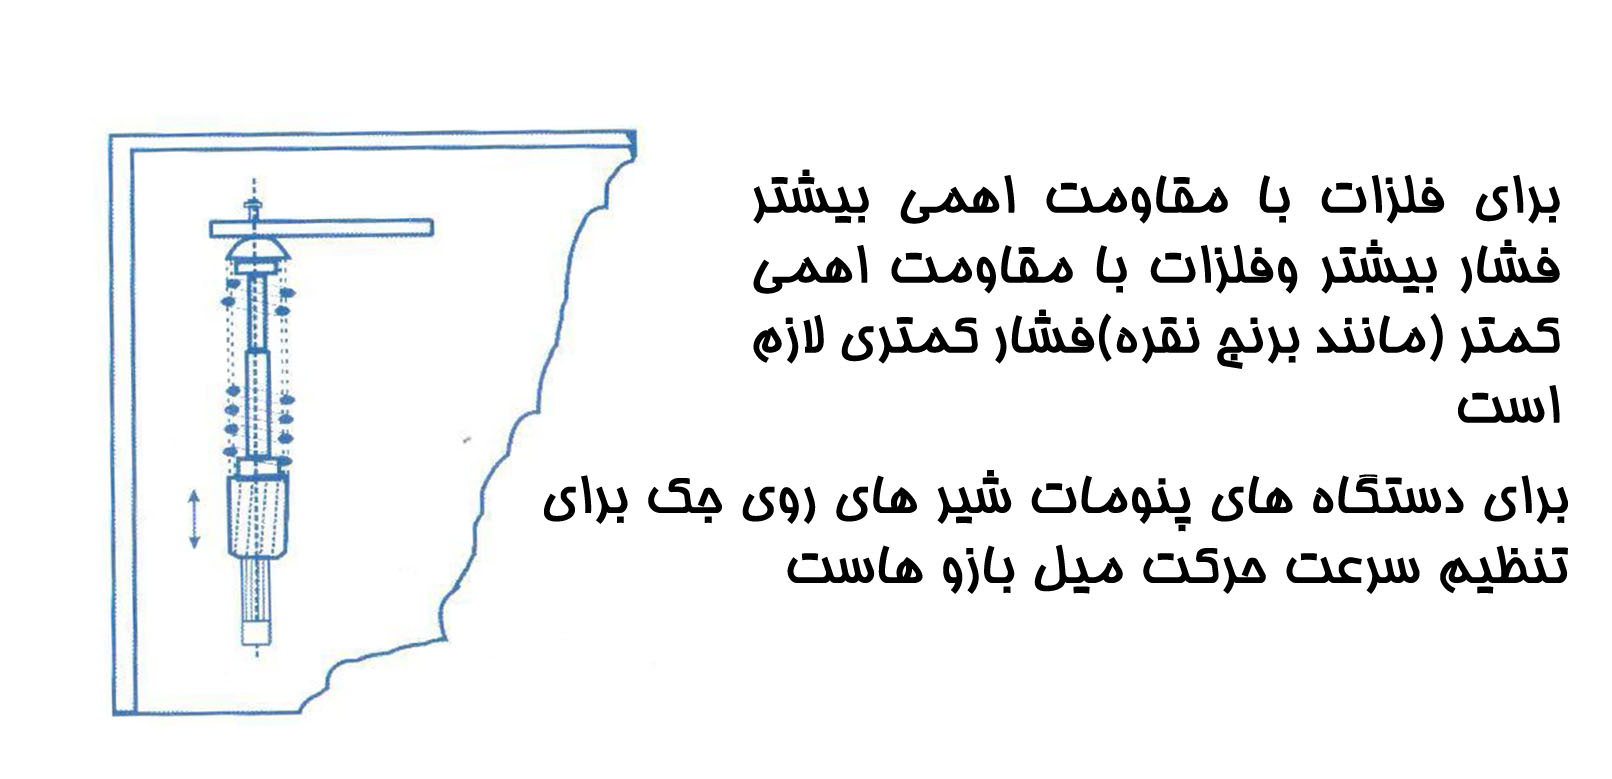
فشار وارده در محل جوش به قطعه کاربین 70 تا 130 کیلو گرم می باشد و توسط فنر پشت ترانس تنظیم می شود.
مشخصات دستگاههای صنعتی 85 کاوا پنومات
الف: مشخصات
- توان ترانس : 85 کیلو ولت آمپر
- ولتاژ ورودی : 220/380ولت )
- فرکانس : 50 هرتس
- فیوز : 50 آمپر صنعتی
- آمپر ثانویه : 13 کیلو آمپر
- ولتاژ ثانویه : 2 تا 3 ولت
- تعداد حالت کلید: 7 حالت
- زمان های قابل تنظیم : دو زمان قابل تظیم
- طول بازو : 50 سانتیمتر به قطر 45 میلیمتر
- طول میل هویه : 18 سانتیمتر به قطر 22 میلیمتر
- ابعاد دستگاه : 60*12050 سانتیمتر
- وزن دستگاه : 160 کیلوگرم
- قابلیت جوشکاری ورق : تا 2 عدد ورق 2/5 روغنی دائم کار
- قابلیت جوشکاری مفتول : تا 2 عدد مفتول 10 دائم کار
ب: راه اندازی دستگاههای صنعتی 85 کاوا پنومات
کابل برق
دستگاه در دو حالت تک فاز و دو فاز قابلیت راه اندازی دارد با توجه به پلاک نصب شده در زیر ترمینال ورودی
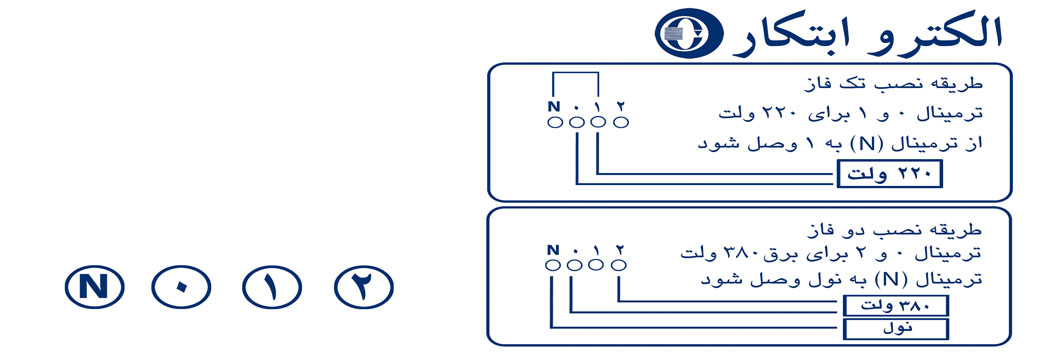
دستگاه در حالت معمولی به صورت تک فاز وصل شده است بهتر است در صورت امکان به صورت دو فاز راه اندازی شود برای قدرت بالا تر و ولتاژ خروجی بیشتربرای کارهای ظریف و قدرت کمتر می توانید به حالت دو فاز دستگاه برق تک فاز وصل کنید به این صورت که سیم های ورودی را بر اساس تک فاز وصل کرده سپس سیم کابل وسیم پل که داخل ترمینال 1 نصب شده است را باز و به ترمینال 2 نصب کنید در این حالت %40 قدرت ترانس کمتر می شود
نصب میل بازوها
فرم میل بازوها برای کارهار مختلف میتواند به صورت زیر باشد
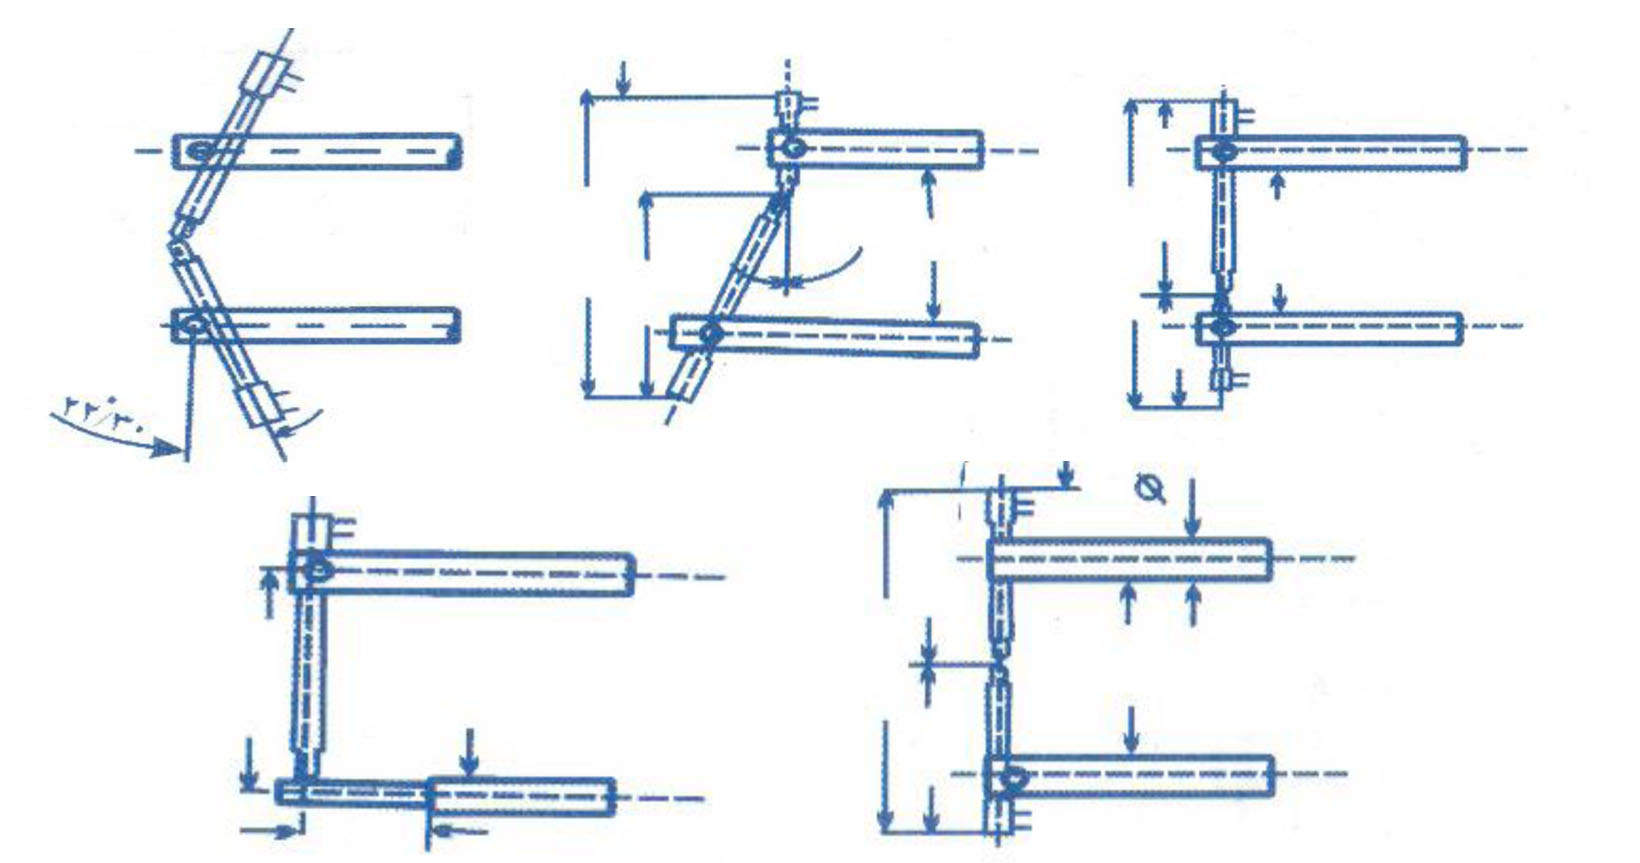
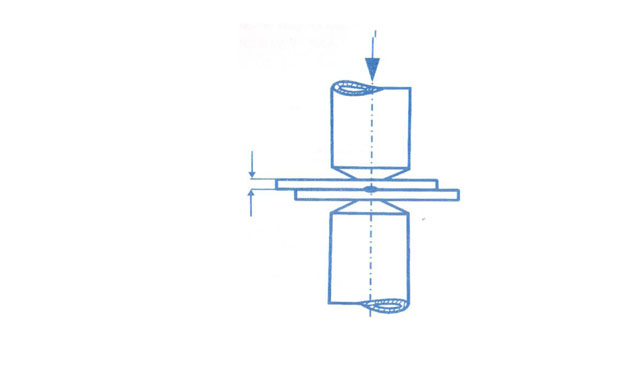
سر نقطه ها حتما باید به صورت روبه رو یعنی مرکز به مرکز باشد.
خنک کاری دستگاه
یکی از نکات مهم برای جوش خوب خنک بودن سر نقطه ها واتصالات من باشد برای خنک نگه داشتن سر نقطه ها ومیل هویه ها و جلو گیری از انتقال حرارت جوش به فک ها و ترانس حتما آب را به دستگاه طبق نقشه زیر وصل کنید
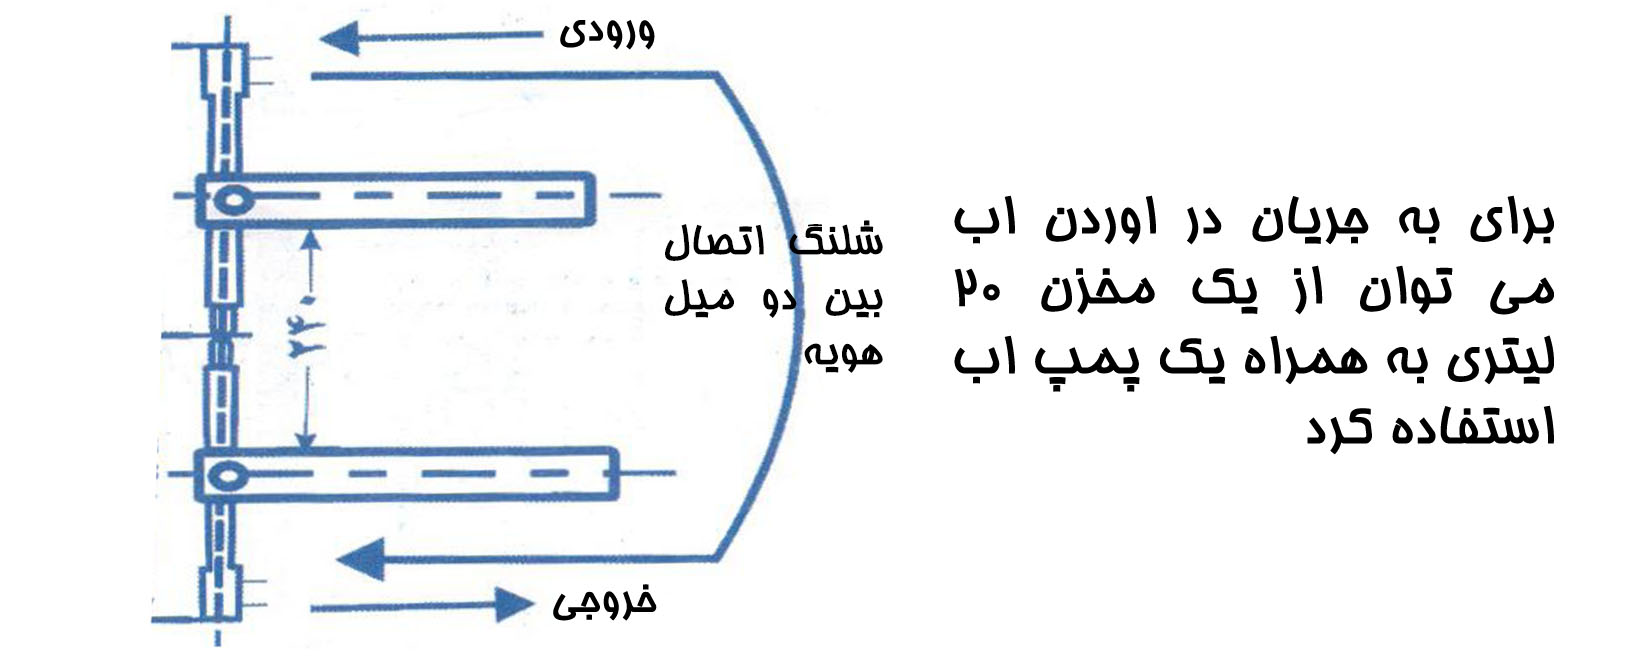
اتصالات مربوط به سر شیلنگی ها و شیش پر باید تفلون پیچیده شود در صورت نشت آب از محل رزوه بالای سر نقطه ها فقط و فقط دو رزوه بالای سر نقطه ها را تفلون بپیچید
باد دستگاه
ورودی باد دستگاه در پشت دستگا نصب شده است و باید توسط شیلنگ به کمپرسور وصل شود فشار باد بین 4 تا 6 بار تنظیم شود. بهتر است برای عمر بیشتر شیر برقی و جک دستگاه از رطوبت گیر سر راه شیلنگ استفاده شود.
ج : تنظیم دستگاه
توان خروجی ترانس
خروجی ترانس توسط کلید 7 حالته تنظیم می شود
قدرت ترانس برای هر حالت در حالت تک و دو فاز متفاوت می باشد در حالت دو فاز قوی تر می باشد
زمان های دستگاه
زمان قبل از جوش این زمان به سر نقطه ها اجازه می دهد تا قطعه کار را بگیرند بعد زمان جوش شروع شود اگر قبل از رسیدن سر نقطه ها به قطعه کار جریان وصل شود باعث جرقه شدید و پاشش زیاد در محل جوش می شود فقط برای جوش ورق گالوانیزه باید زمان رسیدن سر نقطه ها و شروع جوش یکی باشد برای بقیه فلزات باید اول سر نقطه ها کاملا کار را بگیرند سپس جوش شروع شود
زمان جوش این زمان خروجی ترانس را تنظیم می کند بسته به نوع وضخامت قطعه کار تنظیم می شود
در کل برای جوش بهتر باید زمان کم و قدرت بالا استفاده شود بازه زمانی مفید بین 5 تا 40 صدم ثانیه می باشد.
فشار
فشار وارده در محل جوش به قطعه کار بین 70 تا 130 کیلو گرم می باشدو توسط فنر پشت ترانس تنظیم می شود.
مشخصات دستگاههای نقطه ابتکار 25 و 35 کارگاهی
الف: مشخصات
- توان ترانس : 25 کیلو ولت آمپر : 35 کیلو ولت آمپر
- ولتاژ ورودی : 220/380 ولت
- فرکانس : 50 هرتس
- فیوز : 25 آمپر صنعتی
- آمپر ثانویه : 5 کیلو آمپر : 8 کیلو آمپر
- ولتاژ ثانویه : 2 تا 3 ولت
- تعداد حالت کلید : 5 حالت
- طول بازو : 70 سانتیمتر به قطر 35 میلیمتر
- طول میل هویه : 15 سانتیمتر به قطر 22 میلیمتر
- ابعاد دستگاه : 50*40*112 سانتیمتر
- وزن دستگاه : 70 کیلوگرم : 80 کیلوگرم
- قابلیت جوشکاری ورق : 1 تا 2 عدد ورق 15/1 روغنی
- قابلیت جوشکاری مفتول : 4 تا 2 عدد مفتول 6
ب راه اندازی دستگاههای نقطه ابتکار 25 و 35 کارگاهی
کابل برق
دستگاه در دو حالت تک فاز و دو فاز قابلیت راه اندازی دارد با توجه به پلاک نصب شده در زیر ترمینال ورودی برق دستگاه
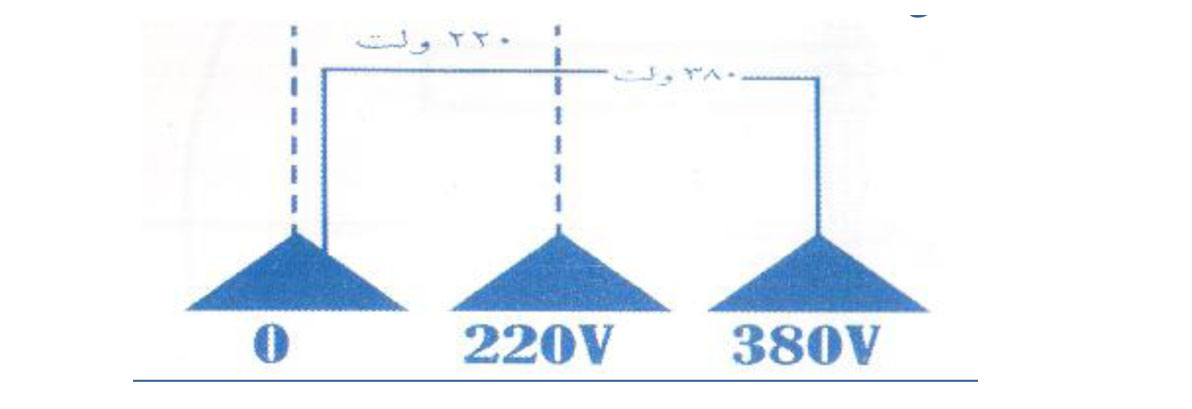
برای تک فاز نول را به صفر و فاز را به 220 وصل می کنیم خانه 380 خالی می ماند و برای 2 فاز یک فاز به صفر و فاز دیگر به 380 وصل می کنیم وخانه 220 خالی می ماند دستگاه در حالت معمولی به صورت تک فاز وصل شده است بهتر است در صورت امکان به صورت دو فاز راه اندازی شود برای قدرت بالا تر وولتاژ خروجی بیشتر برای کارهای ظریف و قدرت کمتر می توانید به حالت دو فاز دستگاه برق تک فاز وصل کنید به این صورت که دستگاه را در حالت دو فاز نصب کرده ولی همان برق تک فاز را به سر کابل بدهیم در این حالت % 40 قدرت ترانس کاهش پیدا می کند
نصب میل بازوها
فرم میل باروها برای کار هار مختلف می تواند به صورت زیر باشد
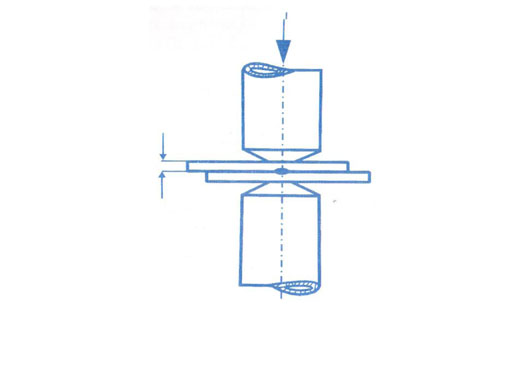
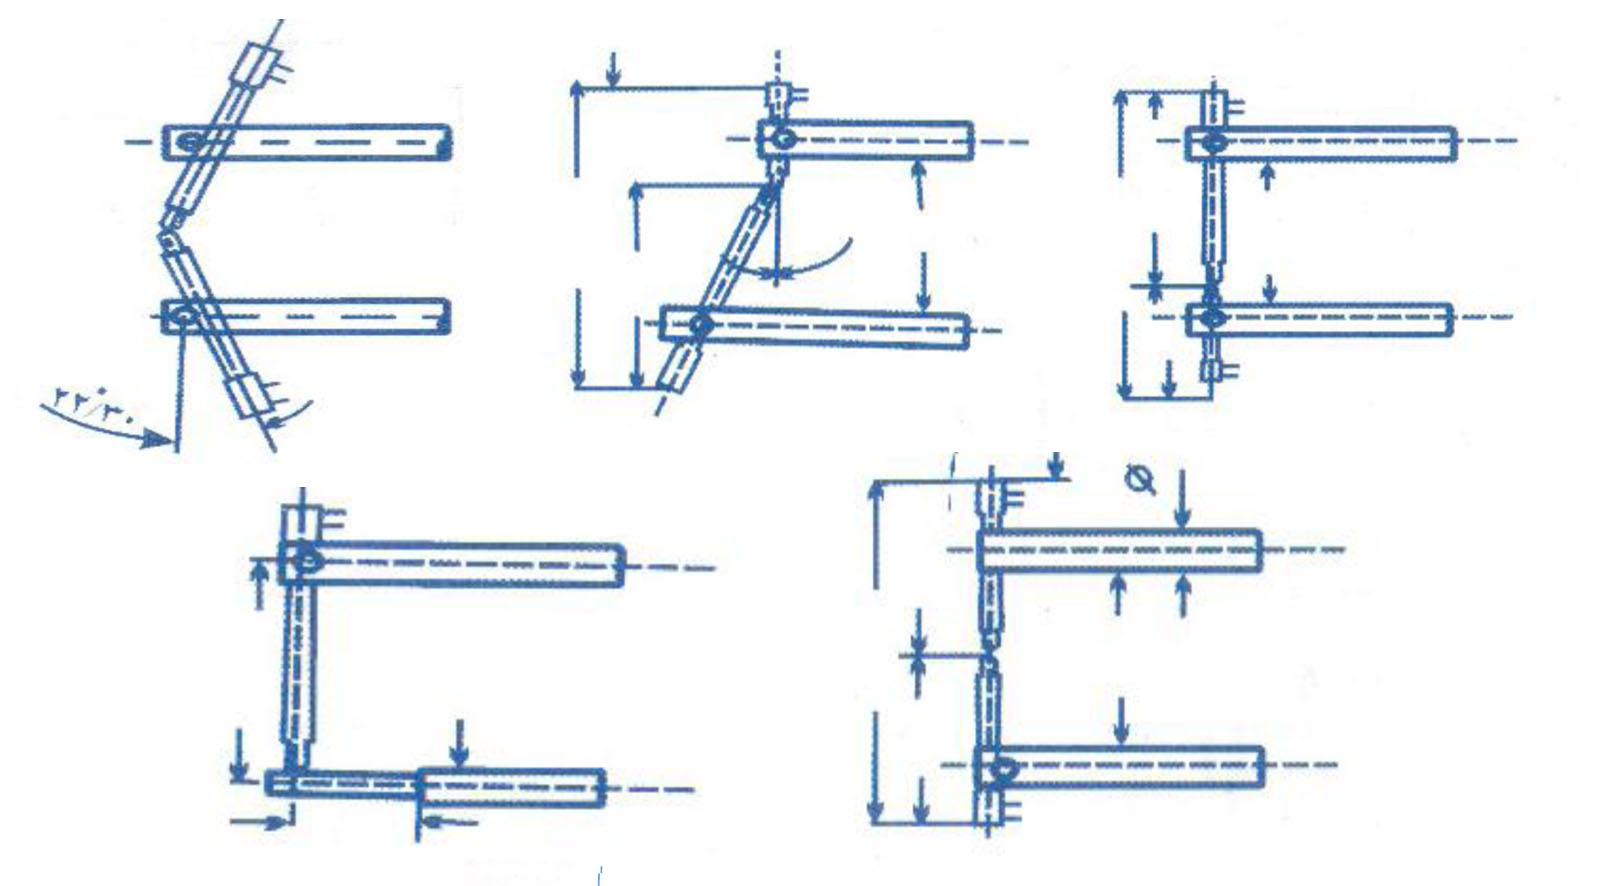 سر نقطه ها حتما باید به صورت رو به رو یعنی مرکز باشد
خنک کاری دستگاه
یکی از نکات مهم برای جوش خوب خنک بودن سر نقطه ها واتصالات می باشد برای خنک نگه داشتن سر نقطه ها ومیل هویه ها و جلو گیری از انتقال حرارت جوش به فک ها و ترانس حتما آب را به دستگاه طبق نقشه زیر وصل کنید
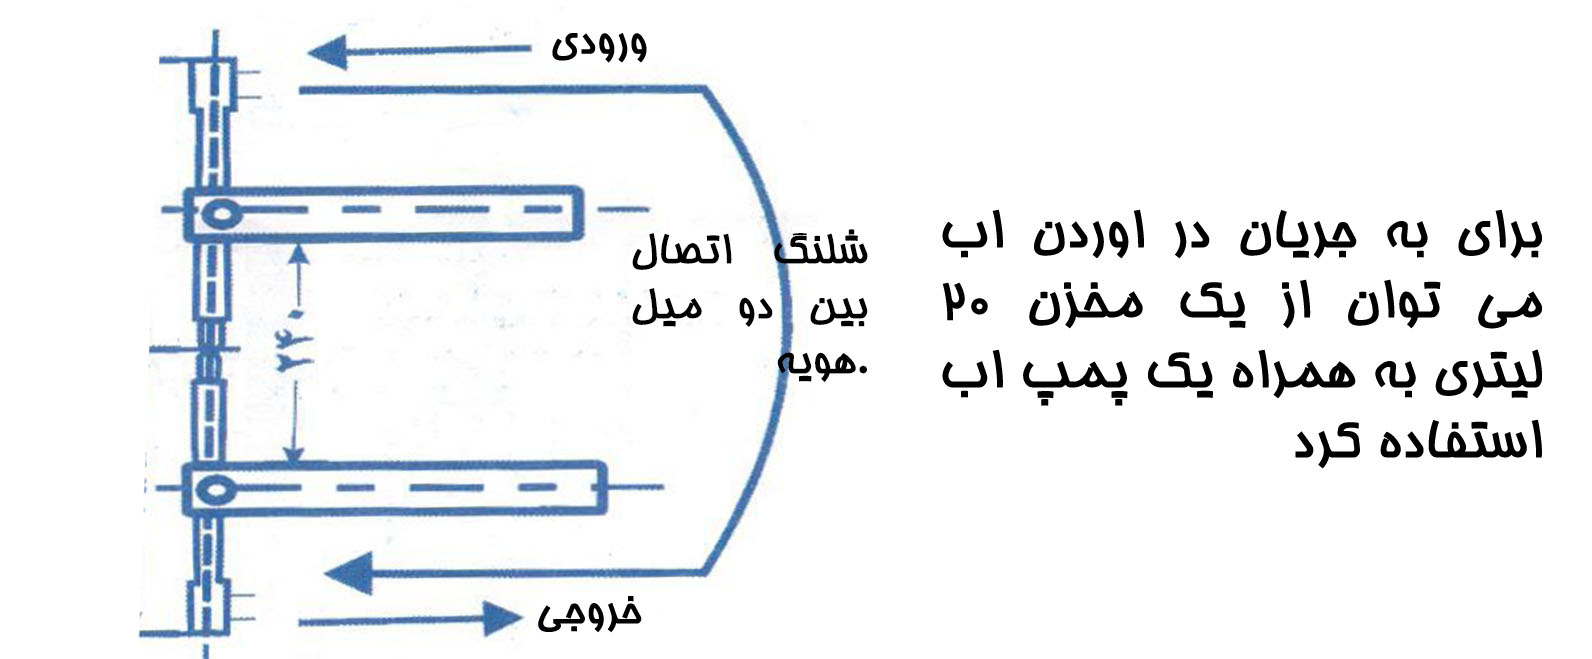
اتصالات مربوط به سر شیلنگی ها وشیش پر باید تفلون پیچیده شود در صورت نشت آب از محل رزوه سر نقطه ها فقط وفقط دو رزوه بالای سر نقطه هارا تفلون بپیچید
ج: تنظیم دستگاه
توان خروجی ترانس
خروجی ترانس توسط کلید 5 حالته تنظیم می شود.
قدرت ترانس برای هر حالت در حالت تک و دو فاز متفاوت می باشد (در حالت دو فاز قوی تر می باشد )
زمان جوش دستگاه
- زمان قبل از جوش
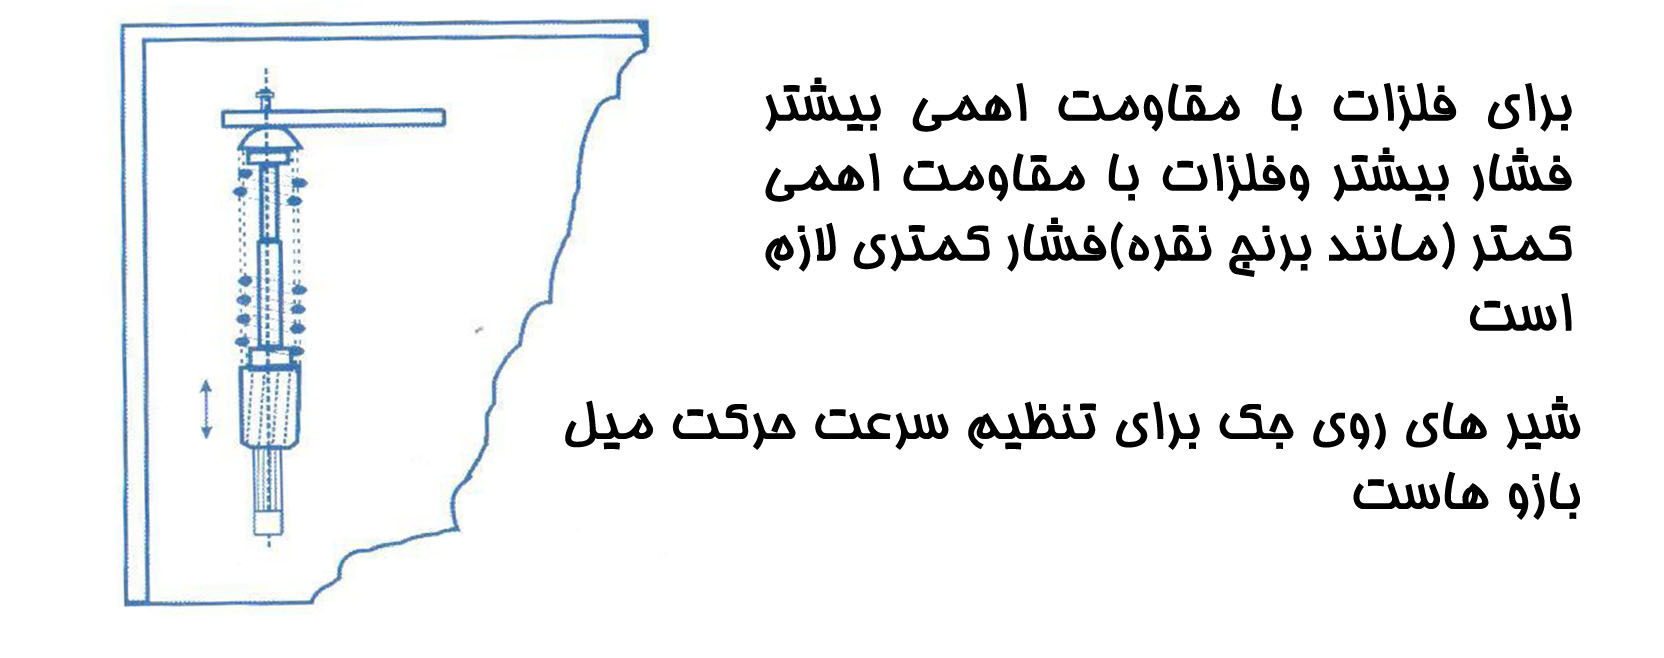
این زمان به سر نقطه ها اجازه می دهد تا اول بر روی قطعه کار بنشینند وسپس جوش شروع شود توسط اهرم تحریک کننده چکش برق (ناخونی) تنظیم می شود به تصویر صفحه بعد دقت کنید
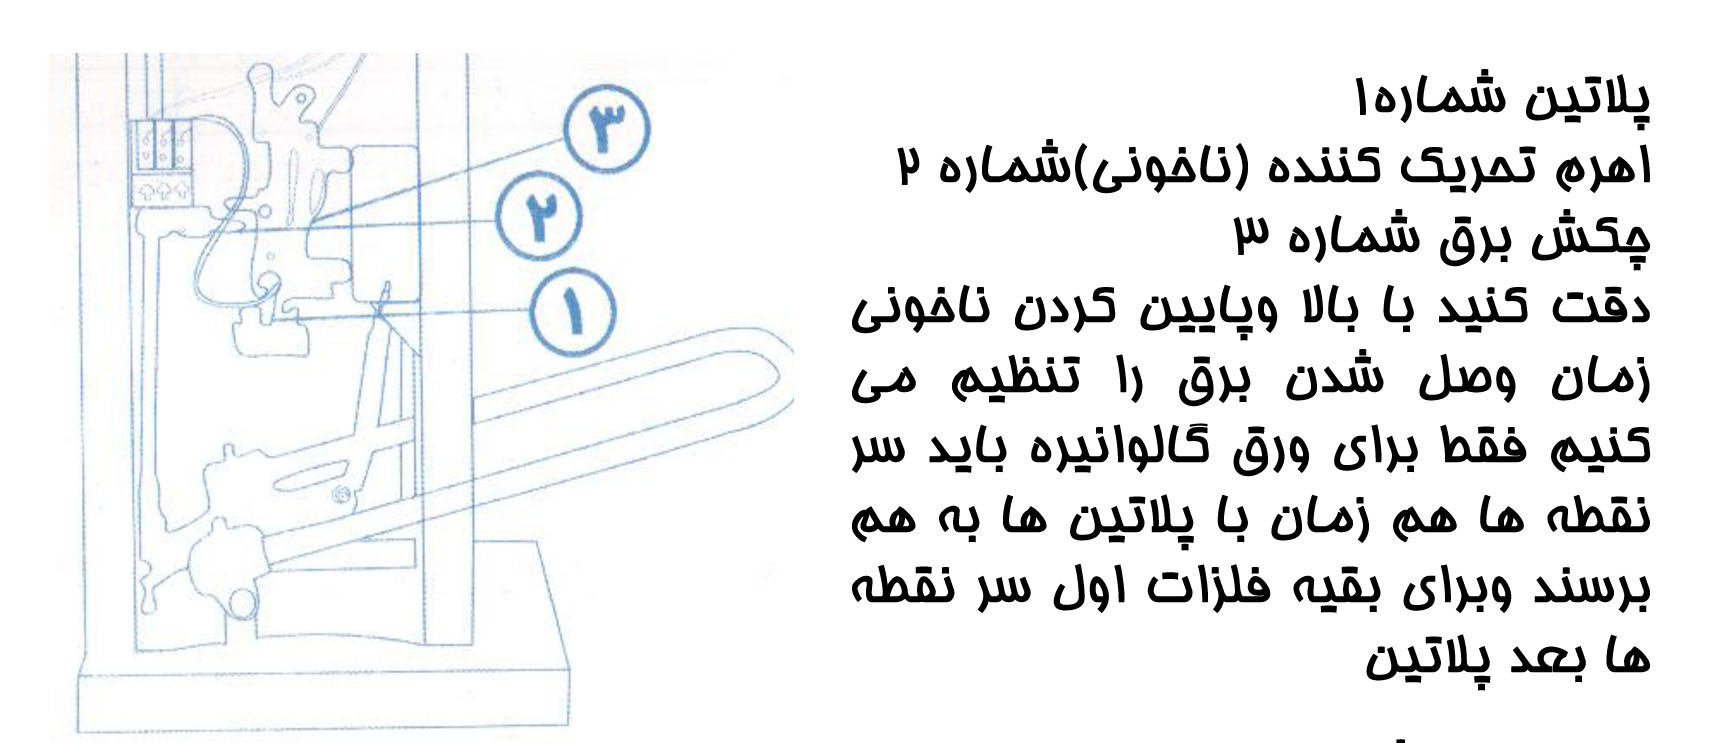
- زمان جوش
این زمان توسط اپراتور دستگاه با نگه داشتن پا بر رو پدال تنظیم می شود بهتر این است که از زمان کمتر و قدرت بالا تر برای جوش بهتر استفاده شود
فشار
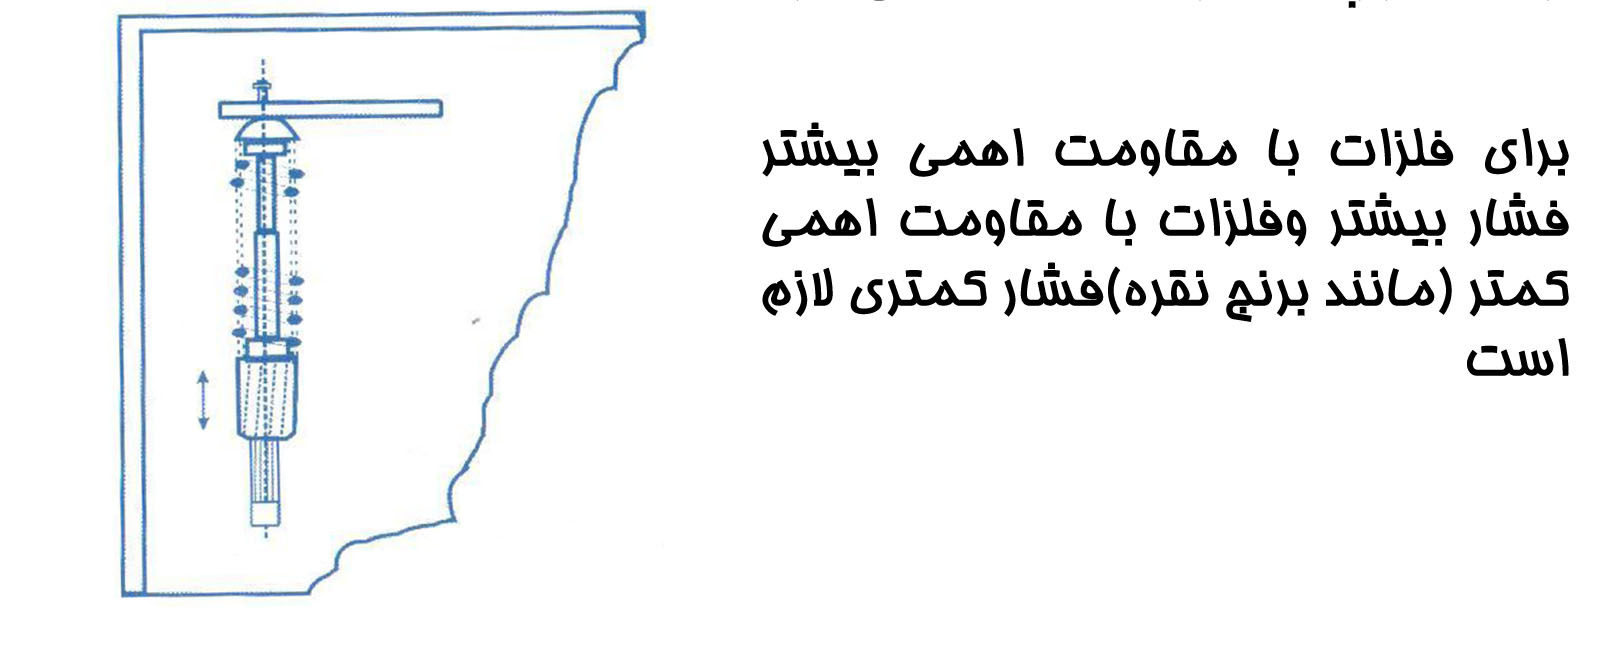
فشار وارده در محل جوش به قطعه کاربین 70 تا 130 کیلو گرم می باشد و توسط فنر پشت ترانس تنظیم می شود.
نگهداری
الکترودها سرنقطه ها
سرنقطه ها در زمان جوش کاری بسته به نوع آلیاژ مورد استفاده و به علت فشار و حرارت تیزی خود را از دست می دهند و باید در حین کار با سوهان دائما تیز نگه داشته شود البته می توان برای یک سر الکترود از سرنقطه تخت ( برای تمیز بودن نمای کار) استفاده کرد ولی حتما باید یک سرنقطه تیز باشد
تذکر برای جوش کاری مفتول باید هر دو سرنقطه تخت باشد
تذکر : دایره سر سرنقطه تیز نباید بعد از تیز کردن از قطر 5 میل بیشتر باشد
حرارت الکترود ها
محل جوش به علت ذوب کردن قطعه کار حرارت زیادی تولید می کند که برای جوش الزامی است ولی باید از انتقال این حرارت به اجزاء دستگاه با استفاده از جریان آب که داخل میل هویه است جلو گیری کرد در کل حرارت سرنقطه ها نباید به اندازه ای برسد که دست را بسوزاند
حرارت زیاد باعث عمر کم سرنقطه و همچنین افت قدرت دستگاه می شود
تذکر: از ریختن آب به صورت مستقیم بر روی میل هویه جدا خود داری کنید
اتصالات
اتصالات نقطه جوش یا به علت دمای بالا و یا به علت نشتی اب وسولفاته شدن و یا کثیفی محل احتیاج به سرویس دارد که به ترتیب زمان سرویس درصفحه بعد گفته می شود
الکترود ها
همان طور که قبلا گفته شد سر سرنقطه ها با سوهان تمیز و تیز نگه داشته می شود ولی پایه سر نقطه که داخل میل هویه رزوه شده است به علت حرارت بالا و تماس با آب باید در پایان هر شیف کاری باز و تمیز شود در صورت که این کار نشود کم کم قدرت دستگاه کم شده و رزوی ها داخل هم قفل می شوند.
میل هویه
محل نصب میل هویه بر روی بازو دستگاه هر هفته باید تمیز شود از ریختن آب و یا بستن پارچه تر در این محل خودداری شود میل هویه داخل میل بازو باید سفت باشد در صورت لق بودن خیلی سریع کثیف می شود
میل بازو
میل بازو در داخل فک دستگاه اگر این اتصال محکم و کامل باشد احتیاج برای سرویس ندارد ولی اگر لق باشد با جرقه زدن در داخل فک قدرت جوش را بسیار کاهش می دهد در صورت گشاد بودن فک می توان از لاتون مس برای محکم کردن آن استفاده کرد.
پلاتینها برای نقطه جوش های چکش برقی
پلاتین حتما باید نسبت به بدنه دستگاه عایق باشند و در صورت کثیف شدن روی انها اول برق دستگاه را قطع و سپس با سمباده تمیز می کنیم
قسمت پنوماتیک برای دستگاه های صنعتی پنومات
سرشیلنگی های بسته شده بر روی جک و شیر برقی و قسمت ورودی باد نباید نشتی یاد داشته باشند و همان طور که قبلا گفته شد از رطوبت گیر استفاده شود.در قسمت برق باید سیم های ورودی زیر ترمینال و پریز برق در محل خود محکم باشند
عیب یابی
جوش ضعیف شده است
اول از همه محل رزوه سرنقطه بر روی میل هویه باید باز و تمیز شود در صورت که درست نشد باید اتصالات گفته شده در قسمت نگه داری کنترل شود در صورت عمر بالای یک سال دستگاه قسمت شمش های ترانس که به فک ها از داخل دستگاه پیچ شده است را کنترل کنید که پیچ ها در محل خود محکم باشند
در دستگاه های صنعتی ممکن است پلاتین های کنتاکتور خراب شده باشند البته عمر کنتاکتور حتما بالای 1 سال باشد
جوش قطع شده باشد
در صورتی که کم کم ضعیف و سپس قطع شده است مراحل بالا را انجام بدهید برای تست اولیه با یک تسمه ورق یا مفتول بدون روکش میل بازو پایین را به میل بازو بالا وصل کنید و سپس پدال بزنید اگر جرقه زد مانند قسمت قبل (بالا) عمل کنید در صورت جرقه نزد باید کنترل شود که برق ورودی مخصوصا در حالت دو فاز ( در دستگاههای صنعتی ممکن است یکی ازفازها قطع باشد ولی تایمر و شیر برقی کار کند ) کنترل شود.
بعد از آن باید سیم های قدرت ترانس کلید و ترمینال ورودی کنترل شود در دستگاه های چکش برقی اتصالات سیم های پلاتین هم کنترل شود و کنتاکتور در دستگاه هی صنعتی برای دستگاه های صنعتی ممکن است سیم پدال برای پنومات ها سیم میکروسوئیچ برای پدالی ها کنترول شود.
جوش خیلی قوی شده است.
سه حالت دارد
الف : زمان قبل از جوش نسیم نباشد
برای دستگاه های چکش برقی اهرم تحریک کننده پلاتین ( ناخونی ) کمی باید پایین بیاید به قسمت راه اندازی مراجعه شود
برای دستگاه های پدالی تایمر دار اهرم تحریک کننده میکروسوییچ تنظیم نیست
برای دستگاه هلی پنومات زمان قبل از جوش باید بیشتر شود
ب : فشار فنر پشت ترانس کم است
با مهر زیر فنر می توان فشار را زیاد کرد.
ج : اهرم پشت فک بالا در محل اتصال به فک شل شده است
ممکن است پیچ های آن شل شده باشد که محکم می کنیم یا شکسته باشد که باید تعویض شود
در دستگاههای پنومات پدال عمل میکند ولی بازو پایین نمی آید
در اکثر مواقع مشکل از شیر برقی است باید شاستی کنار شیر برقی به صورت دستی تحریک شود اگر جک عمل کرد بوبین شیر برقی (قسمت سیاه رنگ که برق به آن وصل شده است ) سوخته و باید تعویض شود. و اگر جک عمل نکرد مشکل از خود شیر برقی است که در صورت مهارت باز می شود و یا کلا شیر باید عوض شود.
نکته کلی
در دستگاه های تایمر دار در صورت مشکل دقت شود که تقسیم بندی زمان بر رو ثانیه باشد
طریقه تنظیم تایمر ها
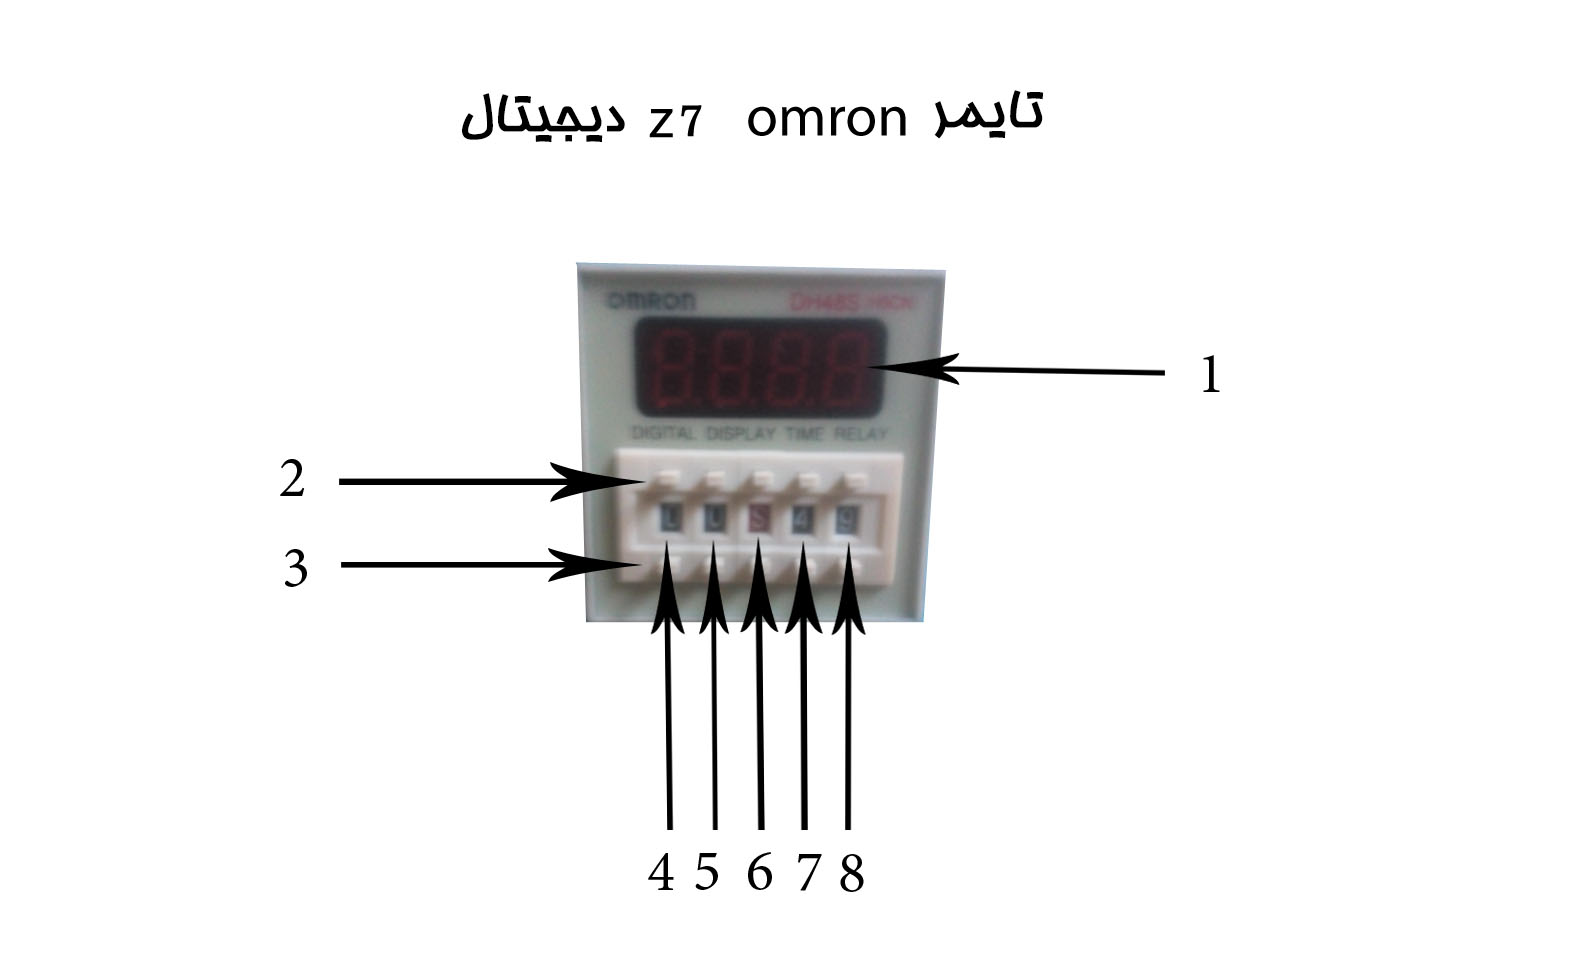
- صفحه نمایش گر دیجیتال فقط در زمان تحریک پدال روشن است.
- شاستی های کاهنده ارقام
- شاشتی های افزاینده ارقام
- عدد این خانه دهگان ثانیه میباشد و همیشه باید صفر باشد.
- عدد این خانه ثانیه می باشد و همیشه باید صفر باشد
- حرف داخل این خانه همیشه بایدS باشد به معنی ثانیه حروف دیگر نشانگر دقیقه و ساعت است که در دستگاه نقطه جوش کار بردی ندارد
- عدد این خانه دهم ثانیه است و با فشردن شاستی های کاهنده و افزاینده بسته به نوع قطعه کار قابل تنظیم است.
- عدد این خانه صدم ثانیه است و با فشردن شاستی های کاهنده و افزاینده بسته به نوع قطعه کار قابل تنظیم است.
خانه های شماره 4و5و6 احتیاج به تنظیم ندارد و در زمان تولید تنظیم می شود فقط با تنظیم کردن خانه های 8 و7 زمان را بر اساس صدم ثانیه مشخص می کنیم
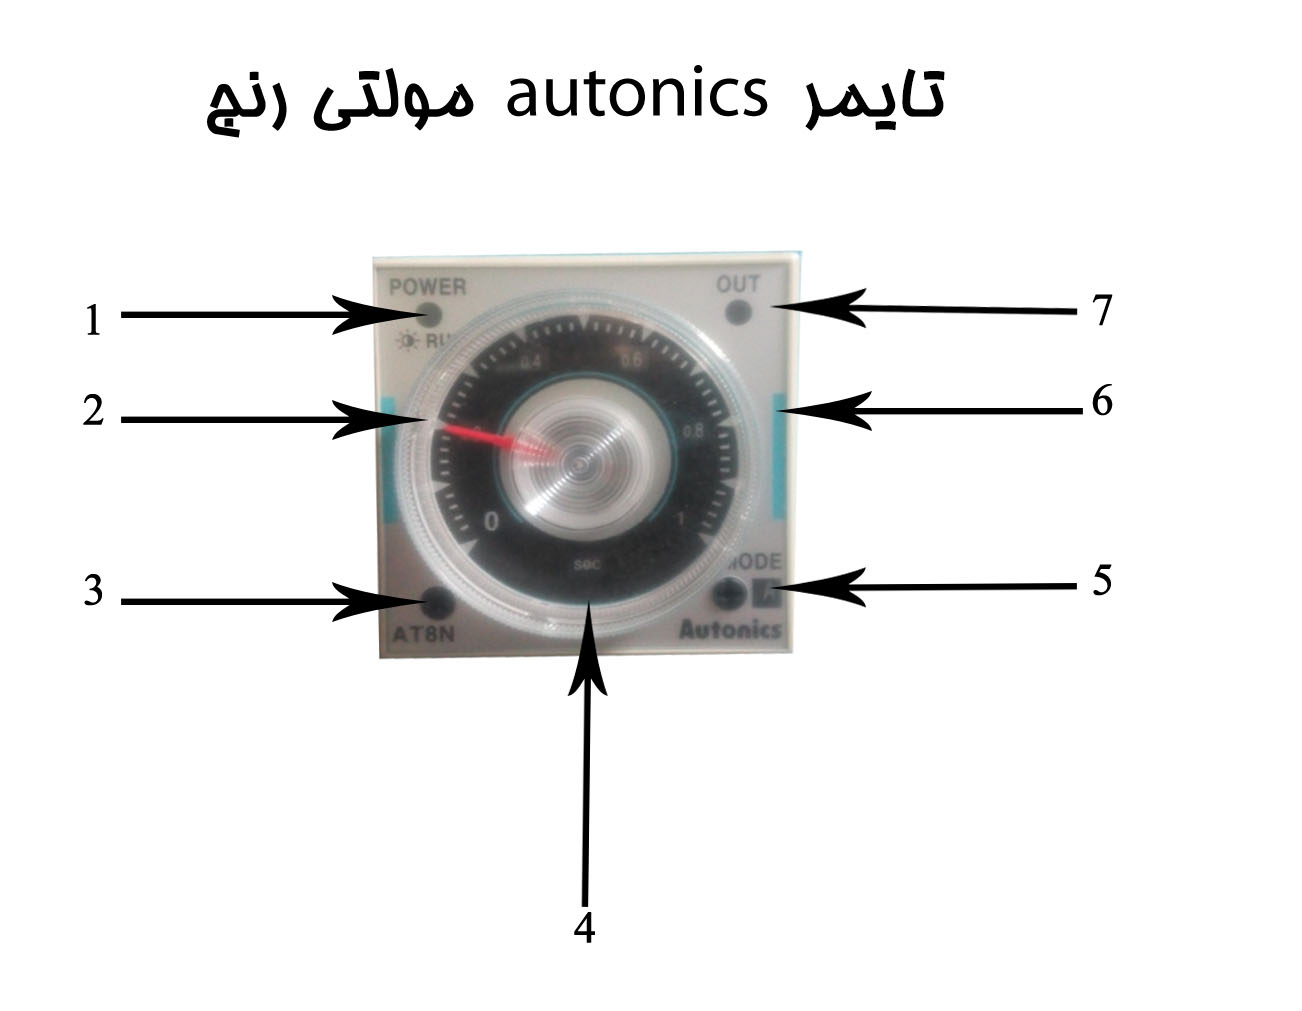
چراغ مربوط به پاور تایمر در زمان برق دار شدن تایمر پس از تحریک پدال روشن می شود
عقربه تایمر که با چرخاندن آن زمان را تنظیم می کنیم
پیچ مربوط به تنظیم تقسیم بندی زمان که در زمان تولید تنظیم می شود
در این خانه فقط باید حروف لاتین sec باشد که با پیچ شماره 3 تنظیم می شود
در این قسمت پیچ حروف داخل خانه خود را تغییر می دهد و مربوط به مد تایمر می باشد و باید روی حرف لاتین A تنظیم شود و در زمان تولید تنظیم می شود
خانه های دور تا دور صفحه نمایش اعداد را بر اساس ثانیه نشان می دهندو با پیچ شماره 3 تنظیم می شود و بیشترین زمان قابل تنظیم یک ثانیه است
این چراغ تا پایان زمان تایمر چشمک میزند و پس از پایان روشن می ماند
برای تنظیم تایمر در زمان کار فقط از عقربه شماره (2) استفاده می کنیم بقیه کمیت ها در زمان تولید تنظیم میشود و احتیاج به تنظیم توسط خریدار ندارد
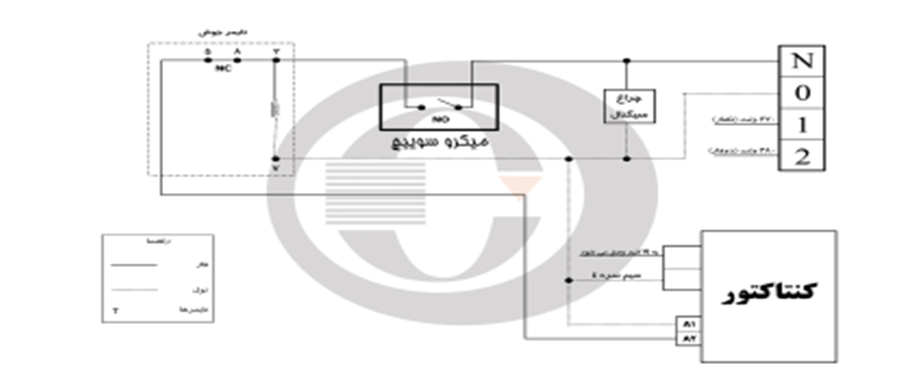
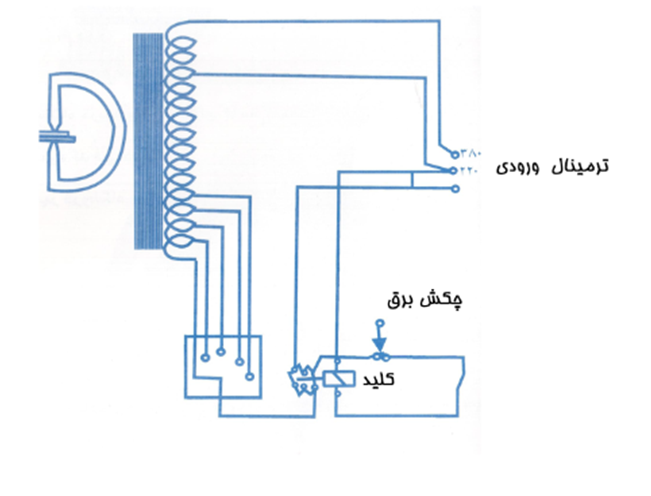
نقشه مدار برق دستگاه ها
دستگاهای پنومات
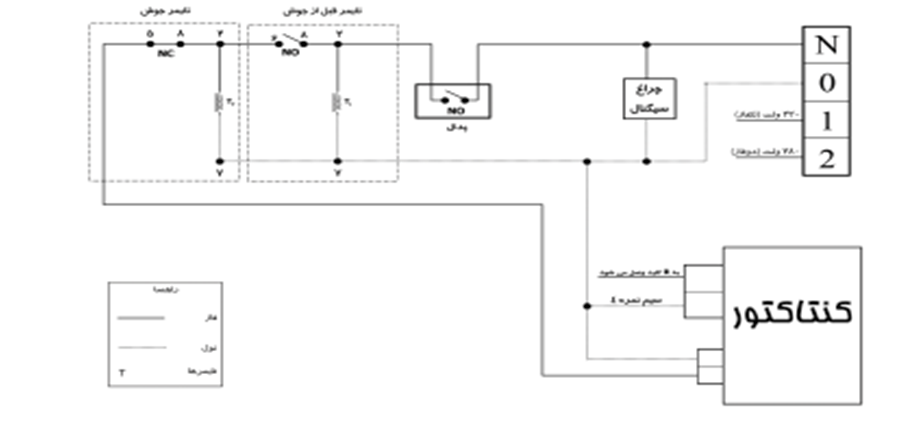
دستگاه پدالی تایمر دار
دستگاه ابتکار چکش برقی
جدول آلیاژ مختلف و تنظیم دستگاه به صورت زیر است