
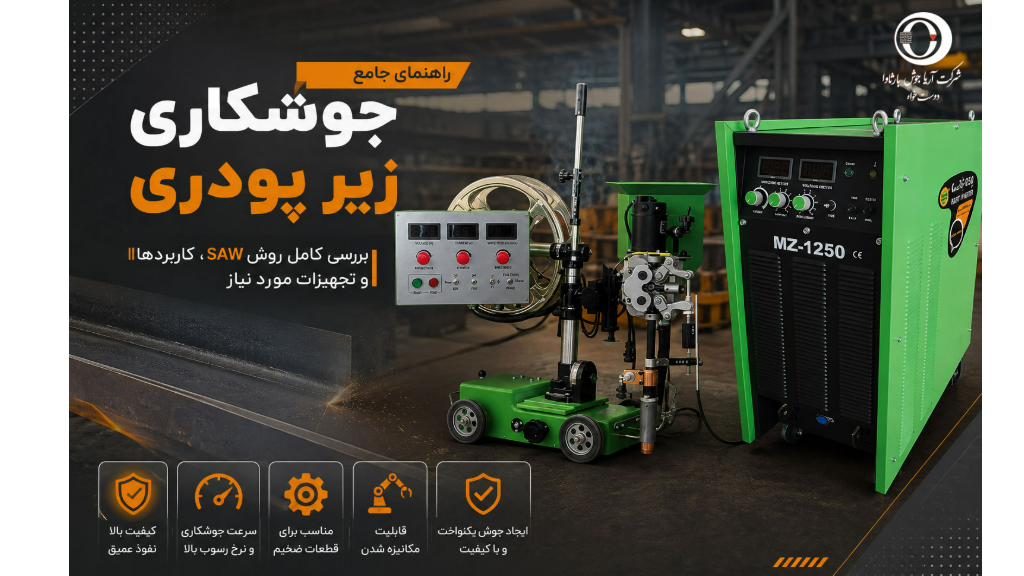
جوشکاری زیر پودری (SAW) چیست؟کاربردها +تجهیزات مورد نیاز
منتشر شده در 1405/06/02جوشکاری زیر پودری چیست؟ بررسی کامل روش SAW، کاربردها و تجهیزات مورد نیاز
وقتی صحبت از جوشکاری قطعات ضخیم، سازههای سنگین و پروژههای صنعتی بزرگ میشود، سرعت جوشکاری در کنار کیفیت و عمق نفوذ اهمیت زیادی پیدا میکند. یکی از روشهایی که برای چنین شرایطی توسعه پیدا کرده، جوشکاری زیر پودری یا SAW (Submerged Arc Welding) است.
در این روش، قوس الکتریکی بین سیم جوش و قطعه کار در زیر لایهای از پودر مخصوص جوشکاری ایجاد میشود. همین موضوع باعث میشود قوس مستقیماً در معرض هوای محیط نباشد و فلاکس نقش مهمی در محافظت از حوضچه مذاب داشته باشد.
اما جوشکاری زیر پودری دقیقاً چگونه انجام میشود؟ برای چه قطعاتی مناسب است؟ چه تفاوتی با جوشکاری دیگر دارد؟ و هنگام انتخاب دستگاه و تجهیزات SAW باید به چه نکاتی توجه کرد؟
در ادامه، این موارد را به زبان ساده بررسی میکنیم.
🔶جوشکاری زیر پودری یا SAW
جوشکاری زیر پودری یک فرآیند جوشکاری قوسی است که در آن از یک سیم جوش مصرفی بدون روکش استفاده میشود. سیم بهصورت پیوسته به محل اتصال تغذیه شده و قوس الکتریکی بین سیم و قطعه کار ایجاد میشود.
تفاوت اصلی این روش با بسیاری از روشهای جوشکاری این است که قوس زیر لایهای از پودر فلاکس قرار دارد؛ بنابراین برخلاف جوشکاری معمولی، قوس در هنگام انجام عملیات بهصورت مستقیم دیده نمیشود.
🔶چرا از پودر در جوشکاری زیر پودری استفاده میشود؟
پودر یا فلاکس جوشکاری فقط برای پوشاندن قوس نیست. این ماده چند وظیفه مهم دارد:
- محافظت از حوضچه مذاب در برابر آلودگیهای محیط
- کاهش تماس مستقیم قوس و مذاب با اتمسفر
- کمک به حذف برخی ناخالصیها از حوضچه جوش
- تشکیل سرباره محافظ روی جوش
- در برخی ترکیبات، کمک به تنظیم ترکیب شیمیایی فلز جوش
به همین دلیل، انتخاب فلاکس مناسب در کیفیت نهایی جوش نقش مهمی دارد.
نکته مهم: در جوشکاری زیر پودری، پودر فلاکس صرفاً یک ماده پوشاننده نیست؛ بخشی از فرآیند کنترل حوضچه مذاب و کیفیت جوش محسوب میشود.
🔶جوشکاری زیر پودری چگونه انجام میشود؟
فرآیند SAW را میتوان در چند مرحله ساده تصور کرد:
1. آمادهسازی اتصال
سطح قطعه و محل اتصال باید تا حد امکان از زنگزدگی، روغن، رطوبت و آلودگی پاک شود. آمادهسازی صحیح اتصال، مخصوصاً در قطعات ضخیم، روی کیفیت نهایی تأثیر مستقیم دارد.
2. تغذیه سیم جوش
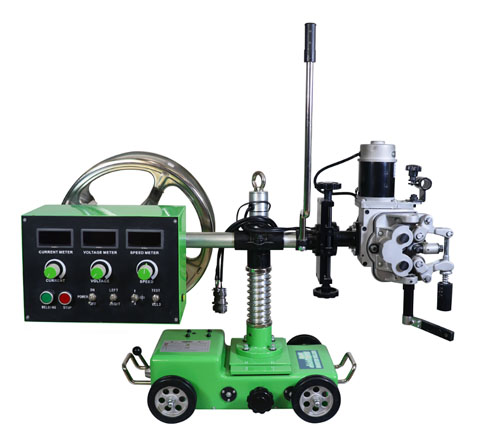
سیم جوش از قرقره یا سیستم تغذیه به سمت محل جوش حرکت میکند. غلطکهای هدایت، سیم را بهصورت پیوسته از مسیر عبور داده و به ناحیه جوش میرسانند.
3. تشکیل قوس زیر فلاکس
با ایجاد قوس بین سیم و قطعه کار، حرارت لازم برای ذوب شدن فلز پایه و سیم جوش فراهم میشود. همزمان، فلاکس روی محل جوش قرار دارد و قوس را میپوشاند.
4. تشکیل حوضچه مذاب و سرباره
سیم جوش و بخشی از فلز پایه ذوب شده و حوضچه مذاب را تشکیل میدهند. فلاکس نیز در این فرآیند ذوب شده و پس از سرد شدن، سربارهای روی جوش ایجاد میکند.
5. حرکت سیستم جوشکاری
در سیستمهای خودکار، تغذیه سیم، فلاکس و حرکت در مسیر جوش میتواند بهصورت مکانیزه انجام شود. همین ویژگی یکی از دلایل مهم استفاده گسترده از SAW در پروژههای صنعتی است.
🔶دستگاه جوش زیرپودری ایران ترانس MZ1250
اگر پروژه شما به یک منبع جوشکاری صنعتی برای فرآیند SAW نیاز دارد، دستگاه جوش زیرپودری ایران ترانس مدل MZ1250 یکی از محصولاتی است که میتوانید بررسی کنید.
این مدل با تکنولوژی اینورتر پل کامل (Full Bridge) و IGBT دوبل طراحی شده و علاوه بر جوشکاری زیرپودری، قابلیت جوشکاری الکترود دستی و گوجینگ هوا با قوس کربنی را نیز دارد.
🔶جوشکاری زیر پودری اتوماتیک است یا نیمه اتوماتیک؟
هر دو حالت امکانپذیر است.
در روش نیمهاتوماتیک، اپراتور تجهیزات جوشکاری را هدایت میکند و سرعت حرکت را کنترل میکند.
در روش اتوماتیک، تغذیه سیم و فلاکس و حرکت در مسیر جوش توسط تجهیزات مکانیزه کنترل میشود. به همین دلیل، روش اتوماتیک برای پروژههایی که حجم جوشکاری بالاست، کاربرد بیشتری دارد.
🔶مهمترین کاربردهای جوشکاری زیر پودری
جوشکاری زیر پودری بیشتر زمانی ارزش خود را نشان میدهد که با قطعات ضخیم، مسیرهای جوش طولانی و تولید صنعتی با حجم بالا سروکار داشته باشیم.
از کاربردهای مهم آن میتوان به موارد زیر اشاره کرد:
- ساخت مخازن و تجهیزات صنعتی
- ساخت سازههای فلزی سنگین
- تولید و تعمیر برخی قطعات صنعتی
- ساخت خطوط و تجهیزات مورد استفاده در صنایع نفت و گاز
- صنایع پتروشیمی و نیروگاهی
- تولید تجهیزات و قطعات فولادی سنگین
- ایجاد لایههای مقاوم به سایش روی برخی قطعات
جوشکاری زیر پودری برای فولادهای کربنی و برخی فولادهای کمآلیاژ و ضدزنگ کاربرد دارد؛ البته انتخاب سیم و فلاکس باید متناسب با جنس قطعه و خواص مورد انتظار انجام شود.
🔶مزایای جوشکاری زیر پودری چیست؟
-سرعت و نرخ رسوب بالا
یکی از مهمترین مزایای SAW، امکان دستیابی به سرعت جوشکاری و نرخ رسوب بالا است. این ویژگی در خطوط تولید و پروژههای صنعتی که حجم جوش زیادی دارند، اهمیت زیادی دارد.
-کیفیت مناسب جوش
پوشش فلاکس از حوضچه مذاب محافظت میکند و در کنار انتخاب صحیح سیم و تنظیمات مناسب، میتواند به ایجاد جوشی با خواص مکانیکی مطلوب کمک کند.
-کاهش تماس مستقیم قوس با محیط
از آنجا که قوس زیر فلاکس قرار دارد، شرایط فرآیند با روشهایی که قوس در معرض مستقیم محیط قرار دارد متفاوت است.
مناسب برای قطعات ضخیم
SAW به دلیل توانایی کار در جریانهای بالا و نرخ رسوب زیاد، برای بسیاری از کاربردهای سنگین و قطعات ضخیم گزینه مناسبی است.
- قابلیت مکانیزه شدن
امکان استفاده از سیستمهای خودکار باعث میشود فرآیند در خطوط تولید صنعتی، تکرارپذیرتر و قابلکنترلتر شود.
🔶محدودیتهای جوشکاری زیر پودری
هیچ روش جوشکاری برای تمام شرایط بهترین انتخاب نیست. SAW هم محدودیتهای خودش را دارد.
- محدودیت در وضعیت جوشکاری
یکی از محدودیتهای مهم، نیاز بسیاری از کاربردهای SAW به وضعیت مناسب و نسبتاً افقی برای جلوگیری از ریزش فلاکس است.
- مناسب نبودن برای همه ضخامت ها
در قطعات بسیار نازک، استفاده از این روش میتواند با مشکلاتی مانند سوختگی یا Burn Through همراه باشد.
- اهمیت کیفیت فلاکس
رطوبت یا آلودگی فلاکس میتواند کیفیت جوش را تحت تأثیر قرار دهد و احتمال ایجاد عیوبی مانند تخلخل را افزایش دهد.
- نیاز به برداشتن سرباره
بعد از جوشکاری باید سرباره بررسی و در صورت نیاز جدا شود؛ در جوشهای چندپاس، این موضوع اهمیت بیشتری دارد.
🔶چه فلزاتی برای جوشکاری زیر پودری مناسب هستند؟
این تصور که هر فلزی را میتوان با SAW جوش داد، درست نیست.
این روش بیشتر برای فولادهای ساده کربنی، برخی فولادهای کمآلیاژ، فولادهای ساختمانی و بعضی فولادهای زنگنزن مورد استفاده قرار میگیرد. برخی فولادهای پرکربن، مس و آلیاژهای مس شرایط پیچیدهتری دارند و چدن، آلومینیوم و منیزیم معمولاً گزینههای مناسبی برای این فرآیند نیستند.
بنابراین قبل از انتخاب تجهیزات، باید سه موضوع مشخص شود:
جنس قطعه + ضخامت قطعه + نوع و کیفیت مورد انتظار جوش
🔶نقش سیم جوش و فلاکس در جوشکاری زیر پودری
دو مورد از مهمترین اجزای مصرفی در SAW، سیم جوش و فلاکس هستند.
سیمهای جوش فولادی SAW معمولاً برای بهبود هدایت الکتریکی و مقاومت در برابر خوردگی، پوشش نازک مسی دارند. ترکیب سیم باید با جنس قطعه و نوع فلاکس هماهنگ باشد.
فلاکسها نیز انواع مختلفی دارند و از نظر روش تولید و ویژگیهای عملکردی متفاوت هستند. در منبع مورد بررسی، فلاکسهای ترکیبشده، چسبیدهشده و آگلومره از انواع اصلی معرفی شدهاند.
بنابراین نمیتوان گفت «هر سیم جوش + هر پودر» نتیجه یکسانی ایجاد میکند.
🔶آیا در جوشکاری زیر پودری گاز محافظ نیاز است؟
خیر؛ یکی از ویژگیهای مهم این فرآیند این است که فلاکس نقش اصلی را در محافظت از قوس و حوضچه مذاب بر عهده دارد و مانند فرآیندهایی همچون MIG/MAG، استفاده از گاز محافظ خارجی بخش اصلی فرآیند نیست.
🔶چه عواملی روی نفوذ جوش زیر پودری تأثیر دارند؟
اگر هدف شما دستیابی به نفوذ مناسب است، فقط بالا بردن جریان کافی نیست.
جریان جوشکاری، ولتاژ، سرعت حرکت، قطر سیم، فاصله نازل تا قطعه و نوع اتصال همگی میتوانند روی شکل و عمق جوش تأثیر بگذارند.
در منابع فنی، جریان جوشکاری یکی از عوامل مهم در کنترل نفوذ معرفی شده و سرعت حرکت نیز روی میزان رسوب و شکل گرده جوش اثر دارد.
به زبان ساده:
تنظیم اشتباه پارامترها = حتی دستگاه قدرتمند هم لزوماً جوش مطلوب ایجاد نمیکند.
🔶عیوب رایج در جوشکاری زیر پودری
SAW فرآیندی صنعتی و قابلکنترل است، اما مانند هر روش دیگری ممکن است در شرایط نامناسب با عیب مواجه شود.
مهمترین عیوب عبارتاند از:
- ذوب ناقص
- باقی ماندن سرباره در جوش
- ترک انقباضی
- ترک هیدروژنی
- تخلخل
برای کاهش این مشکلات، تمیزی سطح، خشک و مناسب بودن فلاکس و سیم، انتخاب صحیح پارامترهای جوشکاری و آمادهسازی مناسب اتصال اهمیت زیادی دارد.
🔶ملزومات و لوازم جوشکاری زیرپودری
در کنار دستگاه جوش زیرپودری، استفاده از متعلقات و تجهیزات مناسب برای راهاندازی و عملکرد صحیح سیستم SAW اهمیت زیادی دارد. تجهیزاتی مانند شعلهپوش، پایه نازل، سهراهی زیرپودری، نازل و متعلقات هدایت سیم جوش، و سایر لوازم جانبی با توجه به نوع دستگاه و سیستم جوشکاری مورد استفاده قرار میگیرند.
در آریا جوش بارثاوا علاوه بر ملحقات دستگاه جوش زیرپودری ایران ترانس، انواع ملحقات و تجهیزات جوشکاری زیرپودری گام و صبا نیز ارائه میشود. برای مشاهده مدلها و تجهیزات زیرپودری میتوانید از طریق لینک زیر به صفحه مربوطه در سایت آریا جوش بارثاوا هدایت شوید .
🔶آیا جوشکاری زیر پودری برای پروژه شما مناسب است؟
اگر با جوشکاریهای طولانی، قطعات ضخیم، تولید صنعتی و سازههای سنگین سروکار دارید، SAW میتواند گزینه مناسبی باشد.
اما اگر پروژه شما شامل قطعات بسیار نازک، وضعیتهای متنوع جوشکاری یا دسترسی محدود به محل اتصال است، ممکن است روشهای دیگری انتخاب منطقیتری باشند.
در نتیجه، انتخاب روش جوشکاری باید بر اساس نوع قطعه، ضخامت، موقعیت جوش، حجم تولید، کیفیت مورد انتظار و تجهیزات موجود انجام شود؛ نه صرفاً بر اساس بالا بودن آمپر دستگاه.
🔶خرید دستگاه جوش زیرپودری و متعلقات از آریا جوش بارثاوا
در کنار دستگاه جوش زیرپودری، استفاده از متعلقات و تجهیزات مناسب برای راهاندازی و عملکرد صحیح سیستم SAW اهمیت زیادی دارد. تجهیزاتی مانند شعلهپوش، پایه نازل، سهراهی زیرپودری، نازل و متعلقات هدایت سیم جوش، تجهیزات تغذیه و انتقال پودر و سایر لوازم جانبی با توجه به نوع دستگاه و سیستم جوشکاری مورد استفاده قرار میگیرند. در سیستمهای مکانیزه نیز تجهیزاتی مانند سیستم هدایت سیم و تجهیزات انتقال پودر میتوانند بخشی از مجموعه مورد نیاز باشند.
بنابراین هنگام خرید دستگاه جوش زیرپودری بهتر است علاوه بر مشخصات منبع تغذیه، متعلقات مورد نیاز سیستم را نیز بررسی کنید تا تجهیزات لازم برای راهاندازی و انجام فرآیند جوشکاری بهصورت کامل در اختیار شما باشد.
در آریا جوش بارثاوا علاوه بر ملحقات دستگاه جوش زیرپودری ایران ترانس، انواع ملحقات و تجهیزات جوشکاری زیرپودری گام و صبا نیز ارائه میشود. برای مشاهده مدلها و تجهیزات موجود میتوانید از طریق لینک زیر به صفحه مربوط به ملحقات و تجهیزات جوشکاری زیرپودری مراجعه کنید.