
اشتباهات رایج در برشکاری با دستگاه پلاسما و راهکارهای برش تمیز
منتشر شده در 1405/06/17اشتباهات رایج در برشکاری با دستگاه پلاسما و راهکارهای برش تمیز
برش پلاسما یکی از روشهای سریع و کاربردی برای برش انواع ورق و قطعات فلزی است. با این حال، اگر دستگاه بهدرستی تنظیم نشده باشد یا بعضی از قطعات مصرفی و اتصالات آن دچار مشکل باشند، نتیجه کار میتواند کاملاً متفاوت باشد. ایجاد برش ناصاف، پلیسه، کاهش سرعت برش، تغییر مسیر برش و حتی خاموش شدن قوس، از مشکلاتی هستند که ممکن است به دلیل چند اشتباه ساده هنگام کار با دستگاه برش پلاسما ایجاد شوند.
در آریا جوش بارثاوا، بهعنوان مجموعهای فعال در حوزه تجهیزات جوش و برش، آشنایی با دستگاههای برش پلاسما، تورچ و قطعات مصرفی آن اهمیت زیادی دارد؛ زیرا کیفیت نهایی برش تنها به قدرت دستگاه وابسته نیست و عواملی مانند تنظیم جریان، کیفیت هوای فشرده، وضعیت قطعات مصرفی، اتصالات و نحوه کار با تورچ نیز در نتیجه نهایی تأثیرگذار هستند.
در این مقاله، مهمترین اشتباهات رایج در برشکاری با دستگاه پلاسما را بررسی میکنیم تا بتوانید پیش از تعویض دستگاه یا افزایش جریان، علت اصلی کاهش کیفیت برش را پیدا کرده و برای رفع آن اقدام کنید.
🔶 بررسی اتصالات دستگاه برش پلاسما
یکی از اولین مواردی که هنگام ایجاد مشکل در کیفیت برش باید بررسی شود، اتصالات دستگاه است. گاهی اپراتور مستقیماً سراغ تنظیم جریان یا تعویض نازل میرود، در حالی که مشکل از یک اتصال نامناسب یا قطعی در مسیر انتقال جریان و فرمان دستگاه است.
🔶انبر اتصال یا اتصال بدنه
باید بهدرستی به قطعه کار متصل باشد و محل اتصال نیز تا حد امکان تمیز و عاری از رنگ، زنگزدگی، روغن و آلودگی باشد. اتصال ضعیف میتواند باعث ناپایداری قوس و کاهش کیفیت برش شود.
همچنین مسیر پایلوت و سیستم فرکانس بالا (HF)، کابلها، فیشها و اتصالات مربوط به تورچ باید بررسی شوند. در صورت وجود قطعی، شل بودن اتصال یا آسیبدیدگی کابل، قوس پلاسما ممکن است بهدرستی تشکیل نشود.
🔶تورچ برش پلاسما
تورچ نیز باید از نظر کابل، اتصالات و وضعیت ظاهری بررسی شود. در کنار آن، مسیر انتقال هوای فشرده از کمپرسور تا دستگاه اهمیت زیادی دارد. شیلنگ کمپرسور هوا نباید دچار ترک، لهشدگی یا نشتی باشد؛ زیرا افت فشار هوا مستقیماً روی کیفیت برش تأثیر میگذارد.اگر برای دستگاه برش پلاسما به تورچ، شیلنگ، نازل و سایر لوازم مصرفی و جانبی نیاز دارید، میتوانید انواع تجهیزات موردنیاز برش پلاسما را از آریا جوش بارثاوا تهیه کنید.
🔶 2. برش روی ورق تابدار یا آسیبدیده انجام میدهید
یکی دیگر از مواردی که ممکن است گاهی نادیده گرفته میشود، توجه نکردن به وضعیت خود ورق است. اگر ورق فلزی تاب داشته باشد، موجدار باشد یا در محل برش آسیبدیدگی و تغییر شکل داشته باشد، حفظ فاصله مناسب بین تورچ و سطح کار دشوار میشود.
در برش پلاسما، فاصله تورچ از قطعه کار و حرکت یکنواخت آن اهمیت زیادی دارد. وقتی ورق صاف نباشد، فاصله تورچ در طول مسیر تغییر میکند و این موضوع میتواند باعث شود برش در قسمتهای مختلف یکسان نباشد.
بنابراین قبل از شروع کار، وضعیت ورق را بررسی کنید. تا حد امکان قطعه را بهصورت ثابت و مناسب روی میز برش قرار دهید و از حرکت یا لرزش آن هنگام برش جلوگیری کنید.
🔶 3. استفاده از الکترود و نازل فرسوده
الکترود و نازل از مهمترین قطعات مصرفی تورچ پلاسما هستند و نمیتوان انتظار داشت یک نازل یا الکترود فرسوده همچنان همان کیفیت نازل نو و با کیفیت را ارائه دهد.
با گذشت زمان و استفاده مداوم، الکترود دچار فرسایش میشود و نازل نیز ممکن است سوراخ خروجی خود را از دست بدهد یا شکل آن تغییر کند. ادامه کار با این قطعات میتواند باعث کاهش کیفیت قوس، ایجاد برش نامنظم، افزایش پلیسه و کاهش دقت برش شود.
یکی از دیگر از موارد رایج این است که اپراتور تا زمانی که قطعه کاملاً از کار نیفتاده، آن را تعویض نمیکند. در حالی که کاهش کیفیت برش میتواند از نشانههای اولیه فرسودگی باشد.
به همین دلیل، الکترود و نازل را بهموقع بررسی و در صورت نیاز تعویض کنید.همچنین هنگام تعویض قطعات مصرفی، بهتر است وضعیت سایر اجزای مجموعه تورچ نیز بررسی شود تا علت فرسایش غیرعادی مشخص شود.
🔶4. جریان برش را دقیق تنظیم نمیکنید
تنظیم جریان یکی از عوامل مهم در کیفیت برش پلاسما است. انتخاب جریان باید متناسب با نوع دستگاه، ضخامت و جنس قطعه کار و همچنین مشخصات تورچ و قطعات مصرفی انجام شود.افزایش بیش از حد جریان لزوماً به معنای برش بهتر نیست. جریان نامناسب میتواند روی کیفیت لبه برش، میزان پلیسه و عمر قطعات مصرفی تأثیر منفی بگذارد.
از طرف دیگر، اگر جریان کمتر از مقدار مورد نیاز باشد، ممکن است سرعت و توان برش برای ضخامت موردنظر کافی نباشد.
بنابراین بهجای افزایش یا کاهش تصادفی آمپراژ، تنظیمات پیشنهادی سازنده دستگاه را مبنا قرار دهید و جریان را متناسب با شرایط واقعی کار تنظیم کنید.
🔶5. فشار و کیفیت هوای فشرده مناسب نیست
در دستگاه برش پلاسما، هوا فقط یک عامل جانبی نیست؛ هوای فشرده نقش مهمی در تشکیل و عملکرد صحیح قوس پلاسما و خروج مواد مذاب از محل برش دارد.
اگر فشار هوا پایین باشد یا در مسیر انتقال هوا نشتی وجود داشته باشد، کیفیت برش کاهش پیدا میکند. از طرف دیگر، فشار نامناسب نیز میتواند عملکرد سیستم را تحت تأثیر قرار دهد.
فقط فشار هوا مهم نیست؛ کیفیت هوا نیز اهمیت زیادی دارد. هوای کمپرسور میتواند حاوی رطوبت
، روغن و ذرات آلودگی باشد. ورود این آلودگیها به مسیر هوای دستگاه میتواند به قطعات مصرفی و عملکرد تورچ آسیب بزند.
به همین دلیل، مسیر هوا، شیلنگ، اتصالات، فشار کاری و وضعیت کمپرسور باید بهصورت منظم بررسی شوند.
🔶6. رطوبتگیر را جدی نمیگیرید
یکی از مهمترین نکات فنی در سیستم هوای دستگاه پلاسما، استفاده صحیح از رطوبتگیر است. هوای فشرده خروجی کمپرسور معمولاً میتواند مقداری رطوبت داشته باشد و این رطوبت نباید بدون کنترل وارد دستگاه و تورچ شود.
وجود رطوبت در مسیر هوا میتواند باعث ناپایداری عملکرد سیستم، کاهش کیفیت برش و افزایش فرسایش قطعات مصرفی شود. بنابراین اگر دستگاه شما به سیستم رطوبتگیری مناسب مجهز نیست یا رطوبتگیر آن بهدرستی نگهداری نمیشود، نباید انتظار داشت دستگاه در تمام شرایط برش مطلوبی ارائه دهد.
تخلیه منظم آب جمعشده در سیستم، بررسی فیلترها و اطمینان از سلامت رطوبتگیر از کارهایی است که باید در برنامه نگهداری دستگاه قرار بگیرد.
در واقع، اگر جریان، فشار هوا و قطعات مصرفی را تنظیم کردهاید اما همچنان کیفیت برش مطلوب نیست، حتماً کیفیت هوای ورودی و وضعیت رطوبتگیر را بررسی کنید.
🔶7. فاصله و سرعت حرکت تورچ را ثابت نگه نمیدارید
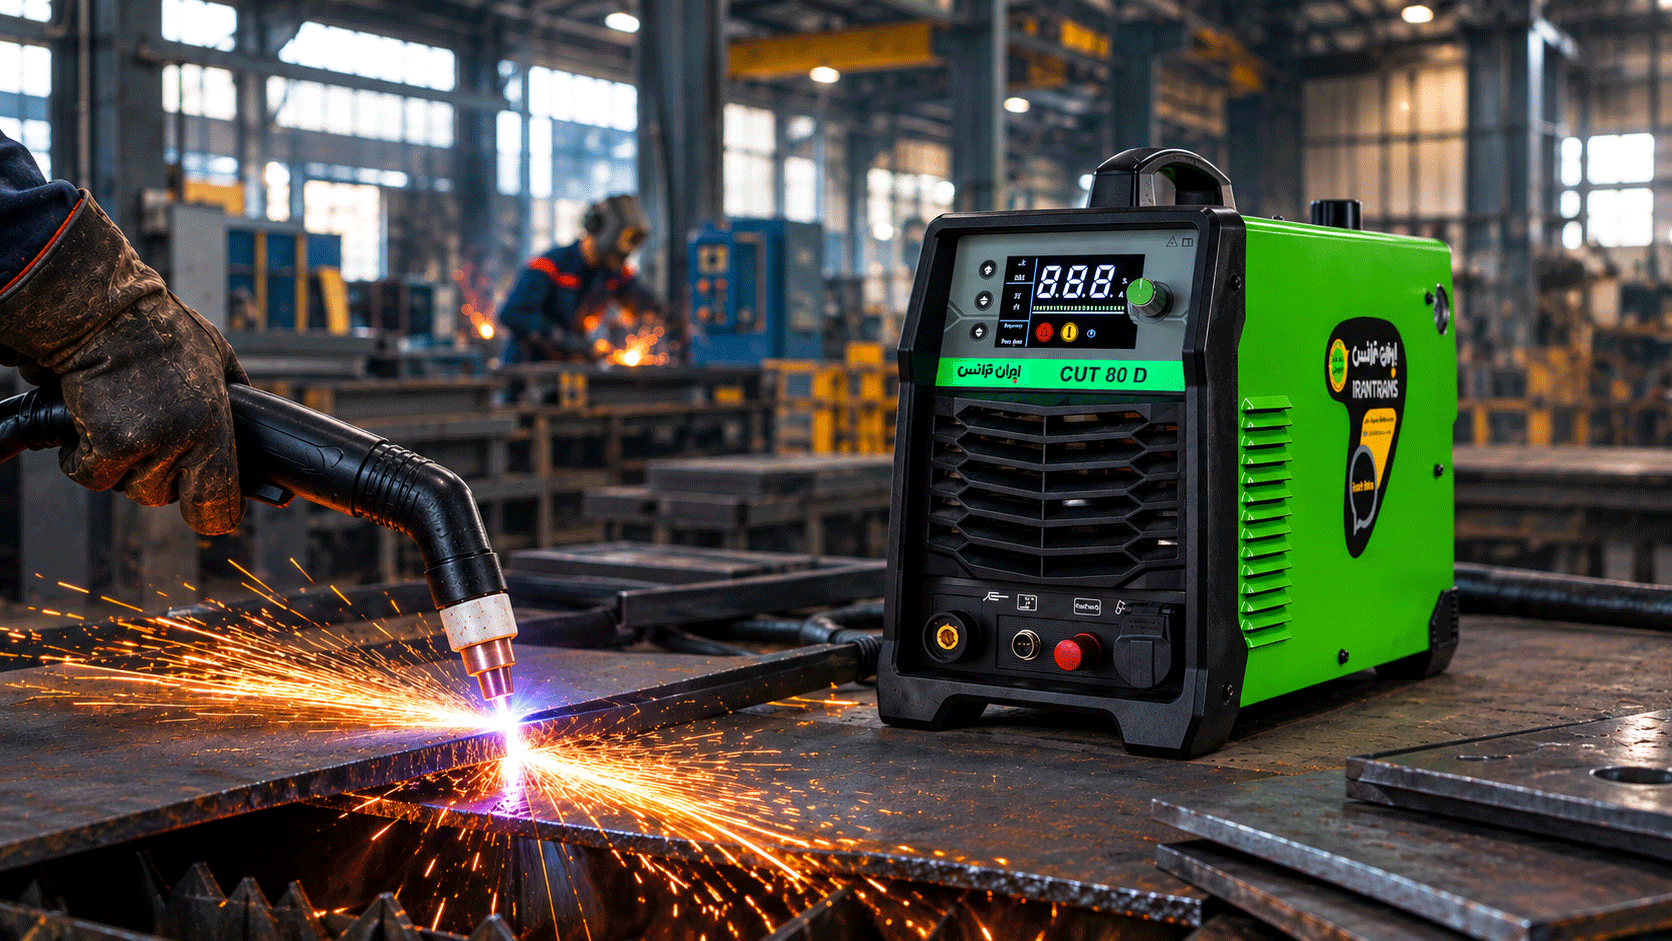
حتی اگر دستگاه کاملاً سالم باشد، حرکت نامناسب تورچ میتواند کیفیت برش را کاهش دهد. سرعت حرکت بیش از حد یا کمتر از مقدار مناسب، فاصله نامناسب تورچ از قطعه کار و حرکت غیر یکنواخت، همگی میتوانند روی نتیجه نهایی اثر بگذارند.
اپراتور باید تا حد امکان حرکت تورچ را یکنواخت نگه دارد و بر اساس ضخامت و جنس قطعه، سرعت مناسب را انتخاب کند. در دستگاههایی که قابلیت کنترل ارتفاع تورچ دارند نیز تنظیم صحیح ارتفاع میتواند به حفظ کیفیت برش کمک کند.
🔶 قبل از تعویض دستگاه، این موارد را بررسی کنید
اگر برش پلاسما کیفیت مطلوبی ندارد، لزوماً به این معنی نیست که دستگاه خراب شده است. بهتر است عیبیابی را از سادهترین موارد شروع کنید:
- اتصال انبر اتصال و تمیز بودن محل اتصال
- کابلها و اتصالات تورچ
- وضعیت سیستم پایلوت و فرکانس بالا
- سلامت تورچ و شیلنگ هوا
- فشار و دبی هوای ورودی
- وجود نشتی در مسیر هوا
- وضعیت کمپرسور
- عملکرد رطوبتگیر و فیلترها
- فرسودگی الکترود و نازل
- صاف و ثابت بودن ورق
- تنظیم جریان متناسب با ضخامت و جنس ورق
- فاصله و سرعت حرکت تورچ
🔶 جمعبندی
کیفیت برش پلاسما به مجموعهای از عوامل مختلف مانند تنظیم صحیح جریان، فشار و کیفیت هوای فشرده، سلامت تورچ، وضعیت الکترود و نازل، فاصله مناسب تورچ از قطعه کار و سرعت حرکت بستگی دارد. بنابراین، اگر برش ناصاف، پلیسهدار یا نامنظم شده است، بهتر است قبل از تعویض دستگاه، این موارد را مرحلهبهمرحله بررسی کنید.
در بسیاری از مواقع، مشکل کیفیت برش به دلیل فرسودگی قطعات مصرفی، افت فشار هوا، وجود رطوبت در مسیر یا خرابی تورچ ایجاد میشود و با برطرف کردن همین موارد میتوان کیفیت برش را بهبود داد.
اگر پس از بررسی این موارد مشخص شد که تورچ یا قطعات مصرفی دستگاه نیاز به تعویض دارند، انتخاب قطعه مناسب اهمیت زیادی دارد. همچنین در صورتی که دستگاه فعلی متناسب با ضخامت ورق و حجم کاری شما نباشد، انتخاب یک دستگاه برش پلاسما مناسب میتواند کیفیت و سرعت کار را به شکل قابلتوجهی بهبود دهد.
آریا جوش بارثاوا با ارائه انواع دستگاههای برش پلاسما، تورچ برش پلاسما، نازل، الکترود و سایر ملحقات و قطعات مصرفی پلاسما، امکان بررسی و انتخاب تجهیزات موردنیاز برای برشکاری را فراهم کرده است. میتوانید متناسب با نوع دستگاه، ضخامت و جنس ورق و نوع کار، محصولات مناسب را بررسی و انتخاب کنید.
در نهایت، برای رسیدن به یک برش تمیز و یکنواخت، همیشه لازم نیست سراغ دستگاه جدید بروید؛ گاهی یک نازل یا الکترود مناسب، تورچ سالم، هوای فشرده باکیفیت و تنظیمات صحیح میتواند تفاوت قابلتوجهی در نتیجه نهایی ایجاد کند.